













液态硅胶包胶和双色注塑是一回事吗?工艺本质差异解析


导读:"双色注塑""二次成型""液态硅胶包胶"这三个概念常被混用,但它们在材料体系、设备配置、模具结构与适用场景上有本质区别。本文厘清概念边界,并给出不同场景下的工艺选择依据。
先厘清概念
双色注塑(Two-shot Molding / 2K Molding)通常指两种热塑性塑料在同一台注塑机上、通过旋转模具或移载机构分两次注射成型;液态硅胶包胶(LSR Overmolding)则是硬质基材与液态硅胶的结合,硅胶侧需要独立的 LSR 供料与硫化系统。
两者都可归入"二次成型""多物料成型"的大类,但材料体系、设备与工艺窗口完全不同,不能简单等同。
材料体系差异
双色注塑的两种材料都是热塑性塑料(如 PC+TPU、ABS+TPE),靠熔融状态下的分子扩散与机械嵌合结合,冷却即定型,过程可逆(可重新熔融)。
液态硅胶是热固性材料,A/B 双组分混合后发生铂金催化的加成反应,形成不可逆的交联网络,加热不会再次熔融。这个差异决定了 LSR 必须采用冷流道(防止在流道内硫化)与热模腔(促进硫化)的组合,这是热塑性双色注塑不需要的。
设备与模具
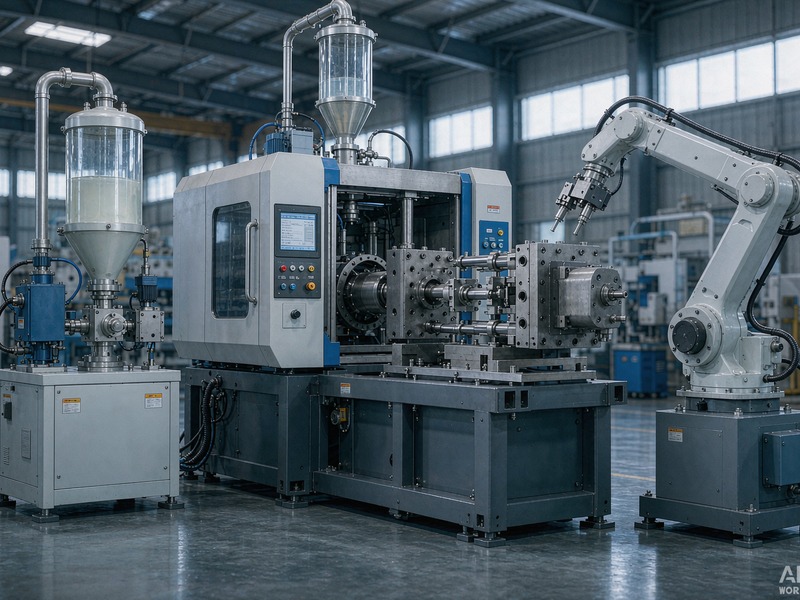
双色注塑机是两个注射单元 + 一套旋转/移载模具;液态硅胶包胶线则需要注塑机(做基材)+ LSR 专用机(含冷流道、混胶系统、真空装置),或者是一体化的双物料设备。
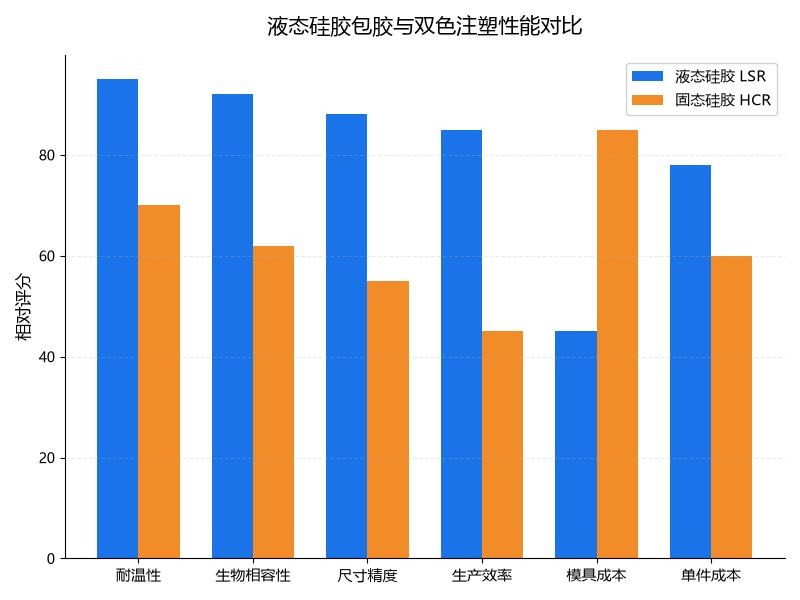
模具方面,LSR 模具需要真空密封结构、冷流道系统、耐腐蚀镜面钢材,且配合精度要求更高(间隙通常 ≤0.01mm 以防止飞边),这些都使其成本高于常规双色注塑模。
性能与适用场景
双色注塑的优势在于周期短(通常 30–60 秒)、成本相对低、颜色与硬度选择灵活,适合手柄包胶、按键、装饰件等对耐温与生物相容性要求不极端的场景。
液态硅胶包胶的优势在于:耐温范围宽(-40℃至200℃以上)、生物相容性好、压缩永久变形小、手感柔软且不易吸附灰尘、耐候与抗老化性能优异。医疗、婴幼儿用品、汽车密封、防水结构件、高温环境部件是它的主战场。
怎么选更合理
判断逻辑建议按三个问题排序:产品是否需要医疗级/食品级认证?工作温度是否超过 100℃?是否需要长期压缩回弹或优异的耐候性?三个问题中任意一个为"是",基本应选择液态硅胶;三个都为"否",双色注塑的性价比更高。
中山市元亨精密科技有限公司同时具备双物料注塑与液态硅胶包胶能力,可基于产品实际工况给出不偏不倚的工艺建议,而非局限于单一工艺。
Q:液态硅胶能和 TPE 一样快速成型吗?
A:不能。液态硅胶需要硫化反应时间,单模周期通常 40–120 秒(视壁厚而定),比 TPE 包胶长。但 LSR 可多腔量产,单件效率仍具竞争力。
Q:已有双色注塑模能改成硅胶包胶模吗?
A:通常不建议。LSR 需要冷流道、真空系统、耐腐蚀钢材与更严的配合精度,改造成本接近新开模具。
Q:两种工艺的成本差多少?
A:模具方面 LSR 通常高出 30%–80%;单件成本方面,量产规模下差距会缩小,高温或医疗场景 LSR 反而更具综合成本优势。



三步获取您的液态硅胶包胶专属方案
了解详情

