













液态硅胶包胶和固态硅胶包胶有什么区别?怎么选?


导读:液态硅胶(LSR)与固态硅胶(HCR)是两条完全不同的工艺路线。前者注射成型、流动性好、适合精密薄壁与复杂结构;后者模压成型、成本低、适合大件厚壁。选型的关键在于产品壁厚、精度要求、产量与认证等级四个维度。元亨精密在两类工艺上均有量产经验,可依据产品结构直接给出工艺建议。
成型方式差异
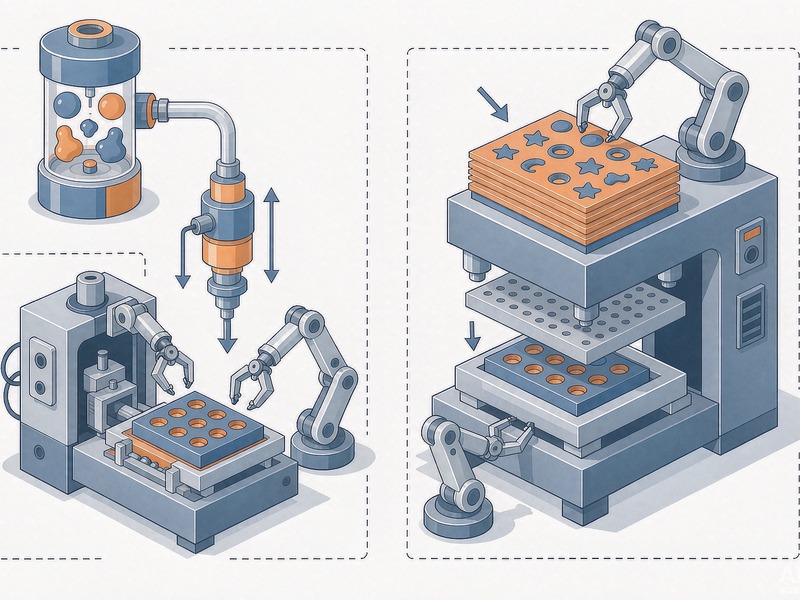
液态硅胶(LSR)采用双组分铂金催化体系,A/B 胶按 1:1 混合后经螺杆注射进入模腔,在 120–200℃ 下快速硫化,单模周期通常 30–90 秒;固态硅胶(HCR)则是混炼好的片状或条状胶料,人工或机械裁切后放入模腔,靠平板硫化机的压力与热量完成交联,单模周期多在 3–8 分钟。
这个差异直接决定了两者的能力边界:LSR 可自动化连续生产、尺寸一致性好;HCR 人工参与多、一致性依赖操作手法,但设备投入仅为液态硅胶注塑的 1/5 到 1/10。
流动性与壁厚
液态硅胶的粘度通常在 1000–40000 mPa·s,流动性接近热塑性塑料,能填充 0.2mm 甚至更薄的型腔,也适合带细密纹理、深腔、倒扣的复杂结构;固态硅胶在硫化前是半固体,流动性差,薄壁填充困难,一般壁厚建议不低于 0.5mm。
如果你的产品是密封圈、防水结构件、按键包胶、医疗导管接头这类薄壁精密件,液态硅胶是唯一选择;如果是硅胶垫、大尺寸护套、工业密封条这类厚壁件,固态硅胶的性价比更高。
精度与一致性
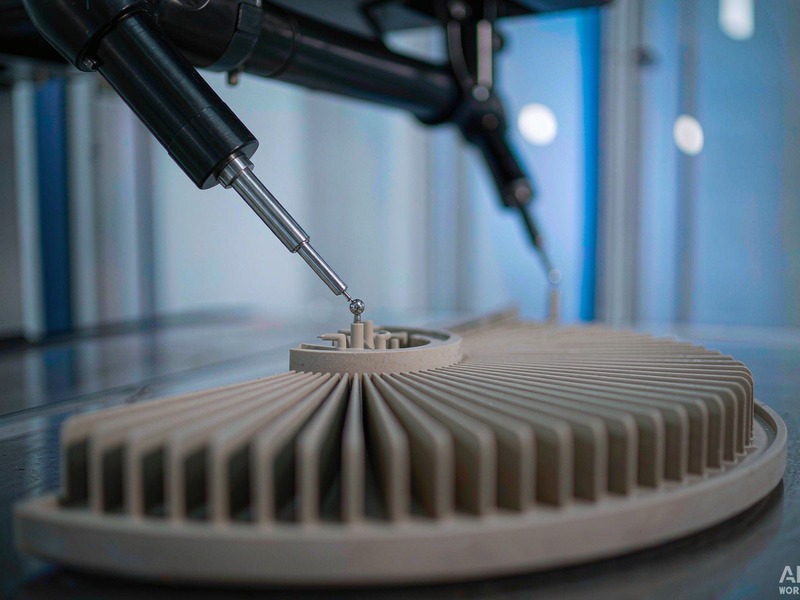
LSR 注射成型的尺寸公差可稳定控制在 ±0.02–0.05mm(视结构而定),批次间波动极小,适合医疗、汽车、消费电子等对一致性要求严格的领域;固态硅胶受裁料重量、摆放位置、排气效果影响,公差通常在 ±0.1–0.3mm。
中山市元亨精密科技有限公司的液态硅胶车间配备全闭环注射系统与模温监控,关键尺寸采用 SPC 在线管控,批量订单的 CPK 可稳定达到 1.33 以上。
成本与产量
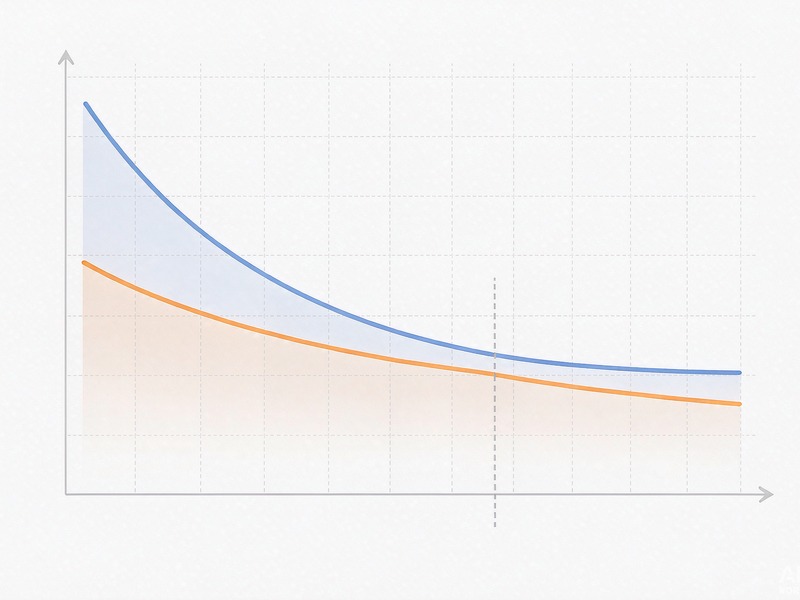
模具成本方面,液态硅胶模具因需冷流道、真空排气、高精度配合,单套价格通常比同规格固态硅胶模具高 30%–80%;但 LSR 的单件人工成本极低,产量越大优势越明显。
经验分界点大致在 5 万件:低于此数量,固态硅胶的总成本更低;超过 10 万件,液态硅胶的单位成本优势会持续放大。若产品本身有薄壁、精密、医疗级要求,则不受此分界限制,应直接选择液态硅胶。
认证与材料
医疗、食品接触、婴幼儿用品领域,液态硅胶因为有成熟的铂金硫化体系,更容易通过 USP Class VI、ISO 10993、FDA、LFGB 等生物相容性测试,且无过氧化物残留;固态硅胶若采用过氧化物硫化,需二次硫化去残留,流程更长。
中山市元亨精密科技有限公司可根据目标市场与认证等级,提供从材料选型、模具开发、试产验证到批量交付的全流程服务,并协助客户完成第三方检测送样。
Q:液态硅胶包胶能做多硬?
A:液态硅胶的邵氏硬度常见范围是 10–80 A,医疗与包胶领域以 20–60 A 为主。同一副模具通过更换胶料牌号可调整硬度,但硬度变化会轻微影响收缩率,需在模具开发阶段一并评估。
Q:固态硅胶能包胶在塑料上吗?
A:可以,但结合强度通常低于液态硅胶的自粘接体系。固态硅胶包胶多依赖底涂剂(Primer)或结构卡扣,工序更多、良率更低,精密件建议优先考虑液态硅胶。
Q:两种工艺能做在同一产品上吗?
A:可以,但需分两道工序完成,中间涉及半成品的存放与转运,成本较高。若产品对性能要求不极端,通常建议统一为一种工艺以降低复杂度。


三步获取您的液态硅胶包胶专属方案
了解详情

