













液态硅胶包胶为什么会脱胶?6 个原因与对应解决方案


导读:脱胶是液态硅胶包胶最常见的失效模式,但原因往往不在硅胶本身。本文从基材选择、表面处理、底涂工艺、模具温度、硫化程度和结构设计六个维度拆解脱胶成因,并给出可落地的排查顺序。元亨精密在处理客户包胶失效案例时,通常按此顺序逐项排查。
先看失效位置
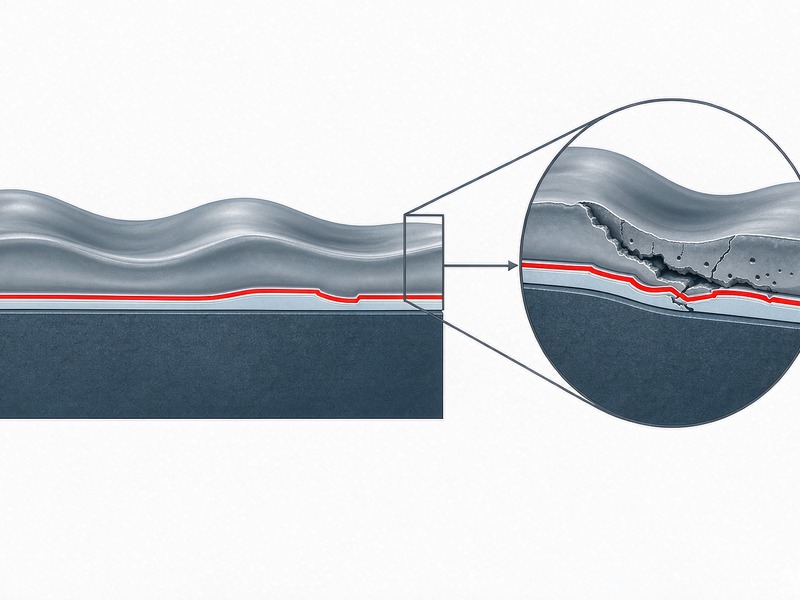
排查脱胶的第一步不是换胶料,而是确认失效发生在哪个界面。如果硅胶层整体剥离、基材表面干净无残胶,属于界面粘接失效;如果硅胶层本身撕裂、两侧都有残胶,说明结合力其实足够,问题出在硅胶本体强度或结构设计。
这个判断能直接排除掉一半的无效整改方向。中山市元亨精密科技有限公司接到的失效样品中,约三成实际属于硅胶本体撕裂或应力集中,而非真正的粘接问题。
基材选型问题
液态硅胶的自粘接体系对不同基材的适配性差异很大。PC、PA66(含玻纤)、PBT、PPS、LCP 等与 LSR 的结合性较好;PP、PE 这类低表面能聚烯烃几乎无法直接自粘接,必须做底涂或等离子处理;部分回料比例过高的基材,因助剂析出也会导致结合力骤降。
若产品设计阶段就确定要包胶,建议提前锁定基材牌号并做实胶验证,而不是等模具开完再改料。
表面能与清洁度
基材表面的脱模剂残留、油污、手指印、粉尘都会显著降低结合力。常见的隐性来源是注塑环节的脱模剂、周转过程中的包装袋析出物,以及人工取件时的手汗。
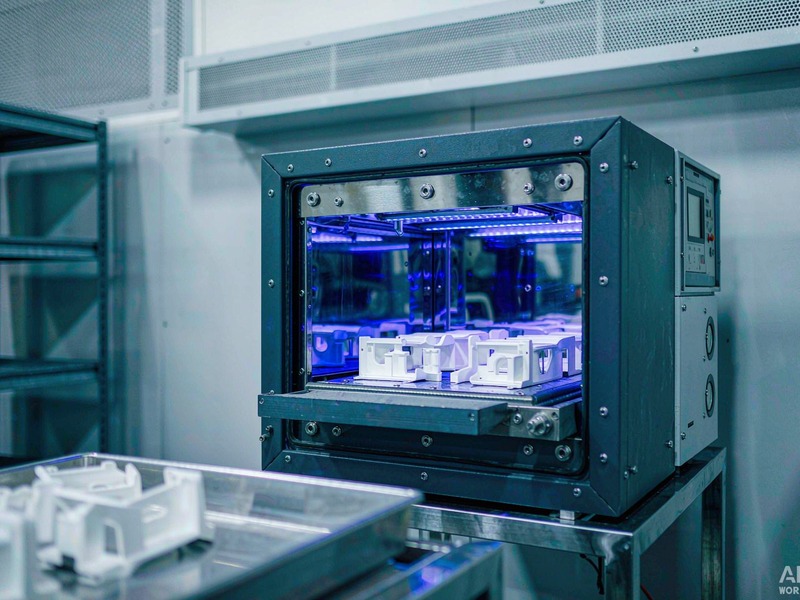
有效的做法是在包胶前增加等离子(Plasma)或电晕处理,将表面能提升到 40 dyn/cm 以上,并在处理后 4 小时内完成包胶。中山市元亨精密科技有限公司的液态硅胶产线配置了在线等离子处理工位,避免半成品在周转中被二次污染。
底涂工艺控制
对于无法自粘接的基材,底涂剂(Primer)是必备工序。底涂失效通常不是选错型号,而是涂布厚度不均、晾置时间不足或过度。底涂层过厚会形成弱界面层,过薄则覆盖不全;晾置不足会导致底涂剂在合模时被挤出,晾置过久则会失效。
建议将底涂厚度控制在 5–15μm,晾置时间严格按材料说明书执行(通常 15–60 分钟),并对底涂后的半成品做防尘存放。
硫化与模温
硫化不充分是脱胶的高频原因。模温偏低、保温时间不足、胶料在料筒中停留过久导致预交联,都会让硅胶无法在界面处形成有效交联网络。
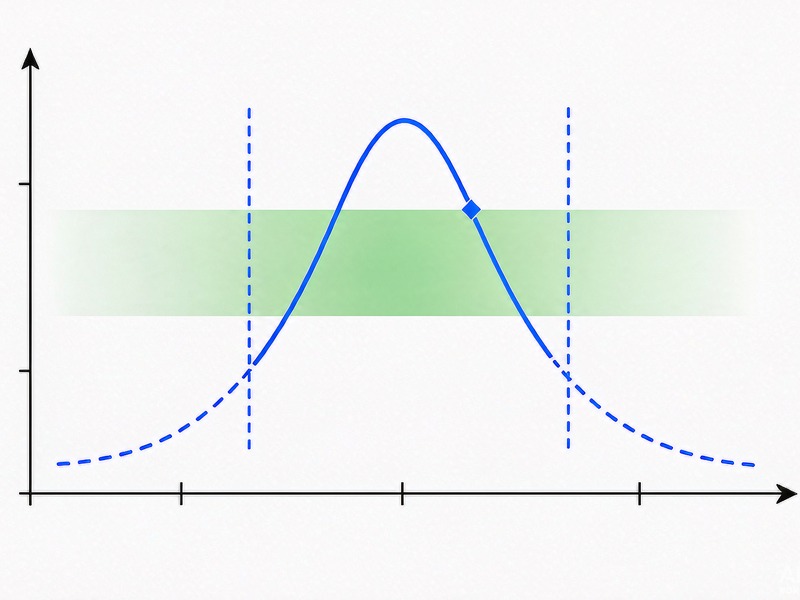
中山市元亨精密科技有限公司建议将模温控制在 150–190℃(依胶料牌号而定),并通过 DSC 或硫化仪定期校验实际硫化度,而非仅依赖设备显示温度。
结构设计影响
很多脱胶案例的根源在结构:包胶面积过小、胶层厚度过薄(<0.3mm)、过渡处无圆角、或使用中存在持续的剥离应力,都会让原本足够的结合力被放大失效。<>
设计阶段建议保证包胶面积不小于受力面积的 1.5 倍,胶层厚度不低于 0.5mm,并在边界处设计 R0.3 以上圆角与 0.3–0.5mm 的包边收口。
Q:脱胶能通过换胶料解决吗?
A:不一定。若失效属于界面粘接问题,更换自粘接性能更强的胶料通常有效;若属于结构应力或硫化不足,换料只是掩盖问题。建议先做失效界面对比再决定。
Q:包胶结合力怎么测试?
A:常用方法是 90°/180° 剥离测试与拉剪测试,医疗与汽车领域有对应的行业标准(如 ASTM D903、ISO 813)。量产阶段可通过定期抽检 + 首件确认的方式管控。
Q:脱模剂会残留在基材上影响包胶吗?
A:会。含硅类脱模剂对 LSR 结合力影响尤其严重。建议包胶前的基材注塑工序使用无硅脱模剂,或直接取消脱模剂、改用顶出结构优化。



三步获取您的液态硅胶包胶专属方案
了解详情

