













液态硅胶包胶最薄能做多少?壁厚设计的 4 条实战边界


导读:液态硅胶理论上可填充 0.15mm 的型腔,但量产中真正决定最小壁厚的不是设备能力,而是填充阻力、排气效果、脱模变形和产品功能。本文给出液态硅胶包胶壁厚设计的四条实战边界,以及超薄包胶的工艺对策。
极限与量产差异
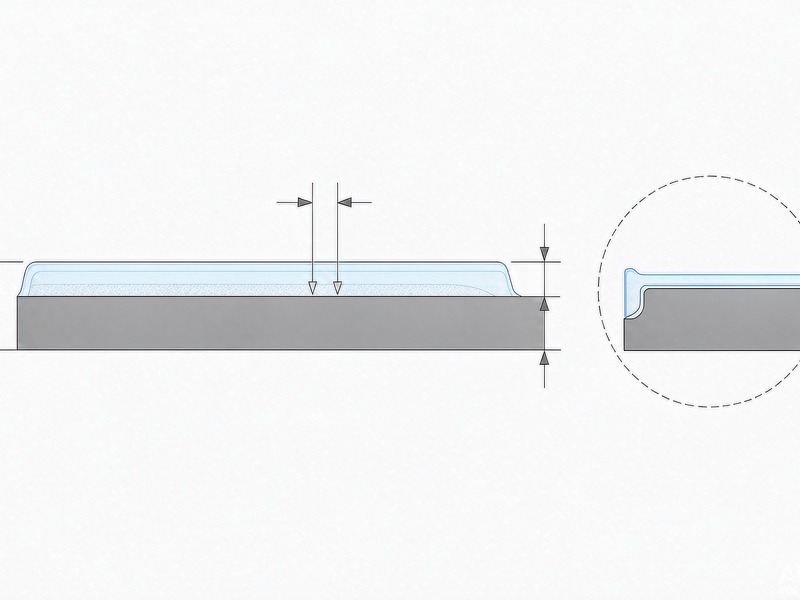
液态硅胶的粘度可低至 1000 mPa·s 以下,实验室条件下填充 0.15mm 甚至更薄的型腔是可行的。但量产中要考虑填充阻力、困气、脱模撕裂和产品功能四个约束,实际稳定量产的薄壁厚通常在 0.3–0.5mm 区间。
中山市元亨精密科技有限公司量产过的液态硅胶包胶件中,最薄稳定量产案例为 0.25mm 的密封唇边结构,采用高流动胶料 + 真空模腔 + 专用脱模结构实现。
填充与流动长度
薄壁填充的核心约束是流动长度比(L/t),即胶料从入胶口到最远端的距离与壁厚的比值。液态硅胶的建议 L/t 通常不超过 150–200,超过后需要增加入胶点、提高注射速度或改用低粘度胶料。
结构复杂或面积较大的薄壁件,建议在设计阶段就做模流分析,提前确定入胶点数量与位置,避免试模后反复修模。
排气决定成败
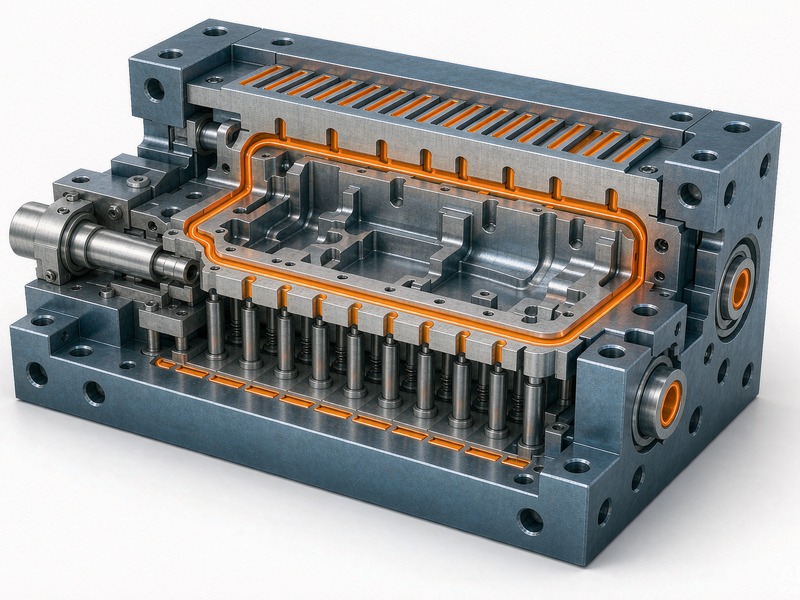
薄壁型腔的排气难度远高于常规壁厚。困气会导致缺料、烧焦、结合线等缺陷,而液态硅胶在硫化时本身不产生气体,气体主要来自型腔内的残留空气。
有效的做法是采用真空模腔(抽真空至 -0.09MPa 以下)+ 分型面排气槽(深度 0.01–0.02mm)+ 顶针排气三重组合。中山市元亨精密科技有限公司的液态硅胶模具全部按真空模腔标准设计。
脱模与变形控制
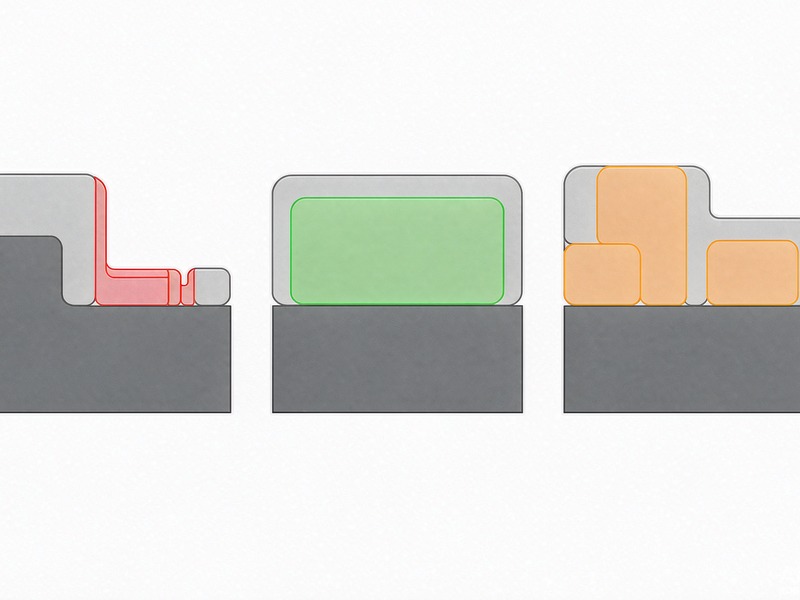
薄壁硅胶件的脱模是一大难点:胶层太薄,顶出力容易导致撕裂或永久变形。常见的对策包括增大脱模斜度(建议 1°–3°)、采用吹气脱模、使用低摩擦涂层模具,以及在允许的前提下局部增加工艺加强筋。
若产品允许,可在薄壁区域之外设计 0.3–0.5mm 的工艺凸台作为顶出受力点,量产后再评估是否保留。
功能壁厚才是底线
最后一条边界来自产品功能本身:密封件需要足够的压缩回弹量,按键需要足够的手感行程,包胶需要足够的缓冲厚度。这些功能要求往往比工艺极限更早成为壁厚下限的决定因素。
中山市元亨精密科技有限公司建议客户在设计阶段先明确功能指标(如压缩永久变形、按压力曲线、IP 等级),再倒推壁厚,可大幅减少后期改模次数。

三步获取您的液态硅胶包胶专属方案
了解详情

