













液态硅胶包胶模具多少钱一套?影响价格的 7 个因素


导读:液态硅胶包胶模具的价格跨度很大,从几万元到数十万元不等。本文拆解影响模具报价的 7 个关键因素:型腔数量、结构复杂度、精度等级、冷流道配置、钢材选择、真空系统与自动化需求,并给出降低模具投入的可行路径。
型腔数量
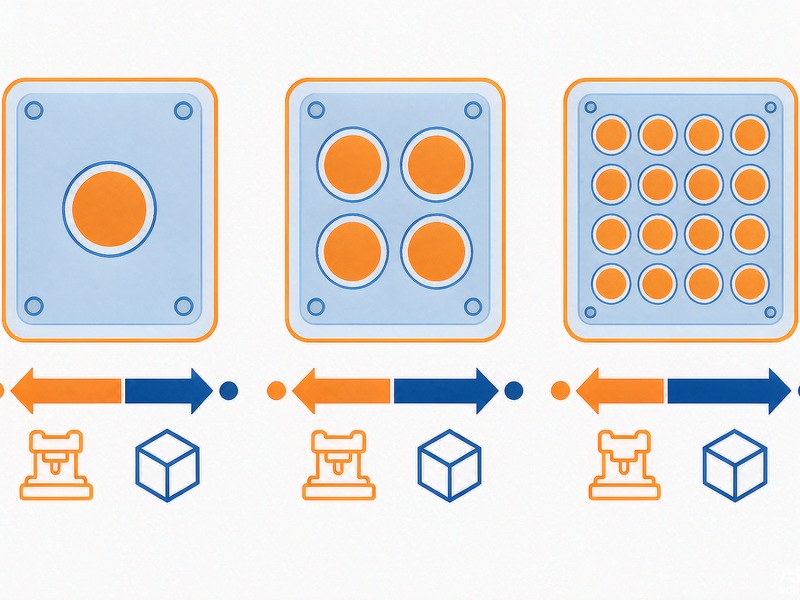
型腔数是影响模具价格最直接的因素。单腔模具结构最简单、开发周期最短,适合打样与小批量;多腔(4/8/16 腔)模具单价成倍上升,但单件摊销成本大幅下降。
选型逻辑取决于订单总量与交期:年需求量低于 5 万件,单腔或 2 腔通常最经济;超过 20 万件,应优先考虑 8 腔以上配置。中山市元亨精密科技有限公司会根据客户三年需求预测,给出型腔数的经济性测算。
结构复杂度
是否需要滑块、斜顶、镶件、多色转盘、埋入件定位,直接决定模具的加工工时与装配难度。每增加一个滑块结构,模具成本通常上升 15%–30%。
在设计阶段做结构简化(如用斜顶替代滑块、取消非必要的倒扣)往往能节省可观的模具投入,同时降低后续维护成本。
精度等级
普通工业件的模具精度按 ±0.05mm 设计即可;医疗、光学、连接器类精密件要求 ±0.01–0.02mm,需要更高精度的加工设备(慢走丝、镜面电火花、精密磨床)与更长的调试周期,成本相应上升 30%–100%。
建议在图纸上只对关键尺寸标注高精度要求,非关键尺寸放宽公差,可显著降低模具成本而不影响产品功能。
冷流道配置
液态硅胶模具的核心配置是冷流道系统:它让 A/B 混合胶在进入模腔前保持低温不硫化,从而实现自动化连续生产并减少废料。冷流道分为开放式与针阀式两类,针阀式控胶更精准、无流延,但成本高出约 40%–80%。
对于外观要求高、胶量精度要求严的产品(如医疗导管、光学包胶),针阀式冷流道基本是必需配置。
钢材与表面处理
模具钢材常见选择有 S136、NAK80、2316、H13 等。液态硅胶因含铂金催化体系且对表面要求高,通常选用耐腐蚀、可镜面抛光的 S136 或同等材料;高产量模具还需做氮化或 PVD 涂层延长寿命。
中山市元亨精密科技有限公司的液态硅胶模具标配 S136 类钢材,量产模具根据订单量提供氮化处理选项,常规使用寿命可达 50 万模次以上。
真空与自动化
真空系统是液态硅胶模具的必要配置,用于抽出型腔空气、避免困气缺陷。真空系统的密封设计、抽气通道布局会直接影响模具复杂度和成本。
若需要机械手取件、埋入件自动上料、在线检测,还需增加对应的接口与定位结构,这部分通常占模具成本的 10%–25%。
降低投入的路径
可行的降本路径有三条:一是共用模架(多产品共用同一模架,只换镶件);二是先开单腔试产模验证结构与市场,量起后再开多腔量产模;三是优化产品结构减少滑块与倒扣。
中山市元亨精密科技有限公司支持"试产模 + 量产模"分阶段投入模式,帮助客户在市场验证期控制风险。
Q:液态硅胶模具开发周期多久?
A:常规单腔模具约 25–35 天,多腔精密模具约 40–60 天,含 T1 试模与样品确认。结构复杂或需多次验证的项目会相应延长。
Q:模具费用可以退吗?
A:行业通行做法是模具费单独收取、所有权归客户。部分供应商在订单量达到约定规模后返还部分模具费,具体可在合同中约定。
Q:旧模具能改造成液态硅胶模具吗?
A:一般不推荐。液态硅胶模具需要冷流道、真空系统、特殊的配合精度与耐腐蚀钢材,原有的热塑性模具结构难以直接改造。



三步获取您的液态硅胶包胶专属方案
了解详情

