













液态硅胶包胶常见缺陷有哪些?12 种不良与对策速查表


导读:缺料、飞边、气泡、缩水、撕裂、变色、脱胶……液态硅胶包胶的量产过程中会遇到各类外观与性能缺陷。本文整理了 12 种高频不良,按"现象—原因—对策"的结构给出速查方案,供工程与品质人员现场排查使用。
缺料与短射
现象:产品局部未充满,边缘呈圆角状缺肉。原因:注射量不足、胶料粘度偏高、模温偏低、入胶点位置不当或排气不畅导致困气阻挡。对策:依次检查计量行程、提高模温 10–20℃、加大注射速度、增加排气槽或抽真空时间,必要时增加入胶点。
中山市元亨精密科技有限公司的现场处理经验是:先确认困气是否排除(听排气声、看困气位置),再调整注射参数,可避免大量无效调机。
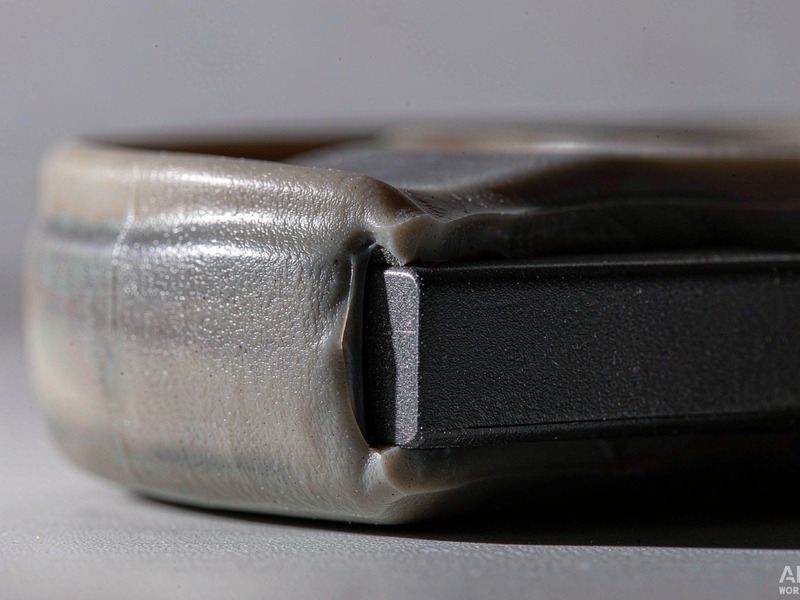
飞边与披锋
现象:分型面或镶件配合处出现薄膜状多余胶料。原因:锁模力不足、分型面磨损或有异物、注射压力过高、模具配合间隙过大。对策:提高锁模力、清洁并检查分型面、降低注射压力与保压、修复模具配合面。液态硅胶的飞边控制关键在于模具配合精度,配合间隙通常需控制在 0.005–0.01mm。
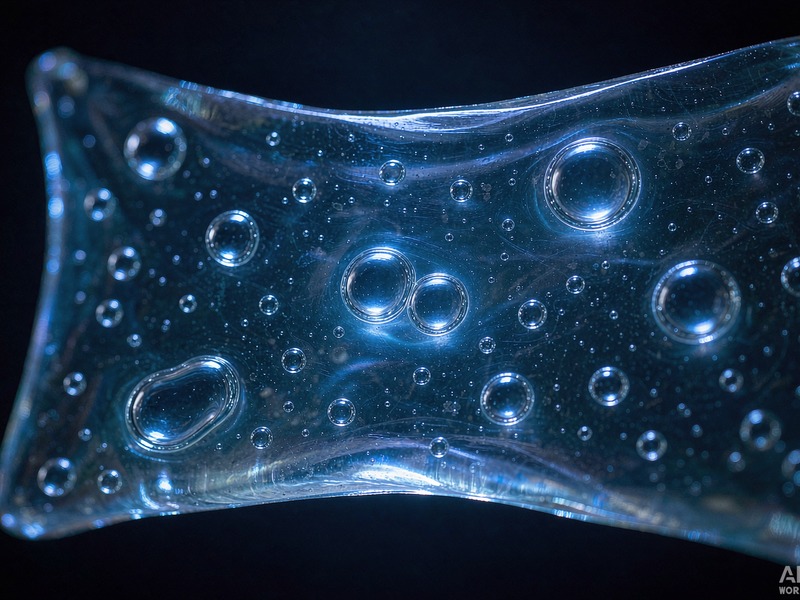
气泡与困气
现象:产品内部或表面出现气泡、空洞。原因:型腔排气不良、抽真空不足、胶料中混入空气、注射速度过快卷入气体。对策:延长抽真空时间并确保真空度达标(≤ -0.09MPa)、清洁排气槽、优化注射速度曲线、检查混胶系统是否漏气。
缩水与凹陷
现象:厚壁区域表面出现凹陷。原因:保压不足、保压时间过短、胶料收缩率大、制品壁厚差异过大。对策:增加保压压力与时间、延长硫化时间、优化壁厚均匀性、选用低收缩率胶料牌号。
撕裂与脱模损伤
现象:脱模时产品被拉裂,尤其发生在薄壁或深腔结构。原因:脱模斜度不足、顶出不同步、模具表面粗糙或有倒扣、硫化不足导致强度不够。对策:增大脱模斜度、优化顶出同步性、抛光模具、提高硫化度、必要时增加吹气脱模辅助。
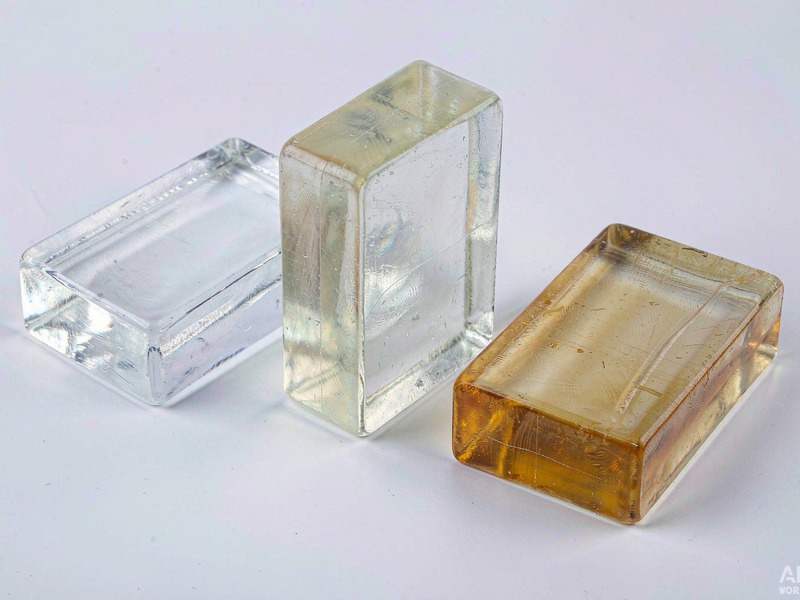
变色与黄变
现象:透明或浅色产品出现发黄、色差。原因:硫化温度过高或时间过长、胶料在料筒中停留过久、二次硫化过度、色母分散不良或与胶料不相容。对策:降低模温、缩短料筒停留时间、控制二次硫化条件(通常 200℃×4h)、更换相容性更好的色母。
表面流痕与结合线
现象:产品表面出现条纹状流痕或多股胶料汇合处的明显痕迹。原因:注射速度不当、胶料温度不均、多入胶点汇合处排气不良。对策:调整注射速度曲线、提高模温改善流动性、在结合线位置增加排气或溢料井。
尺寸超差
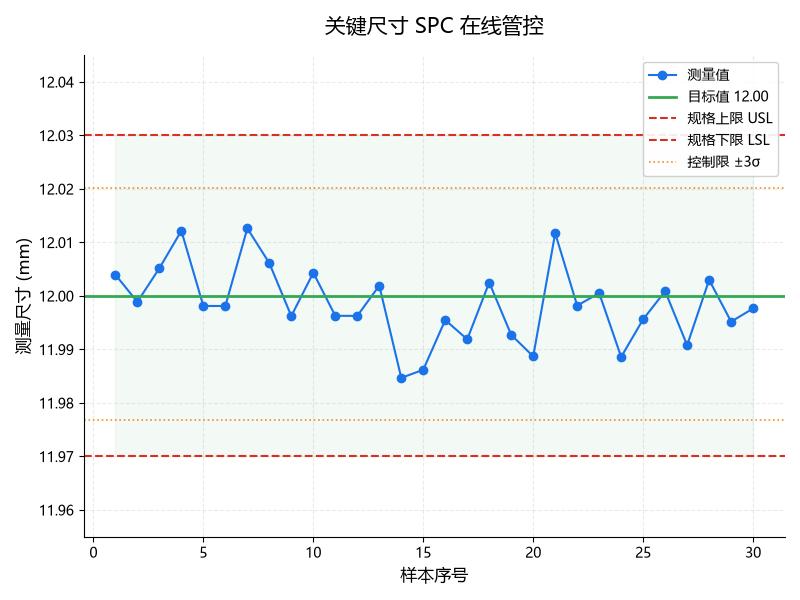
现象:关键尺寸偏离图纸公差。原因:收缩率取值偏差、模温波动、保压不足、测量温度未标准化。对策:根据实际收缩率修正模具、稳定模温(±2℃内)、规范测量环境(23±2℃、静置 24h 后测量)。
中山市元亨精密科技有限公司对关键尺寸采用 SPC 在线管控,并在首件与巡检中使用标准化测量环境,避免温度因素造成的误判。
Q:缺陷率控制在多少算正常?
A:成熟的液态硅胶包胶量产良率通常在 97%–99.5%,取决于结构复杂度与精度要求。医疗类产品因检验标准更严,合格率会相应降低但不良品可在厂内全检剔除。
Q:试模阶段缺陷多是否正常?
A:正常。T1 试模的主要目的就是暴露问题。行业惯例是 T1–T3 逐步收敛,T3 后进入稳定状态。关键是每次试模要有明确的改善项记录。
Q:如何判断是模具问题还是工艺问题?
A:可先用同一副模具在不同机台上试产,若缺陷随设备变化则偏工艺;若在所有机台上都出现且位置固定,则偏模具结构。



三步获取您的液态硅胶包胶专属方案
了解详情

