


液态硅胶包胶件外观质量控制:从模痕到表面缺陷检验


外观缺陷谱系
液态硅胶包胶件的外观缺陷可归纳为四类:结构类,包括分型线毛边、浇口痕、顶针痕与模痕;表面类,包括水印、流痕、冷料痕与局部雾斑;异物类,包括黑点、杂质与胶粒;颜色类,包括色差与色斑。不同缺陷的根因指向完全不同的环节:分型线问题指向模具与锁模系统,水印与流痕多与排气不良、注射速度相关,黑点杂质则指向料筒清洗与洁净管理。外观管控的第一步是建立缺陷图谱库,为每类缺陷标注典型照片、尺寸界定与根因方向,使缺陷报告与整改动作可快速对应。
模痕与分型线控制
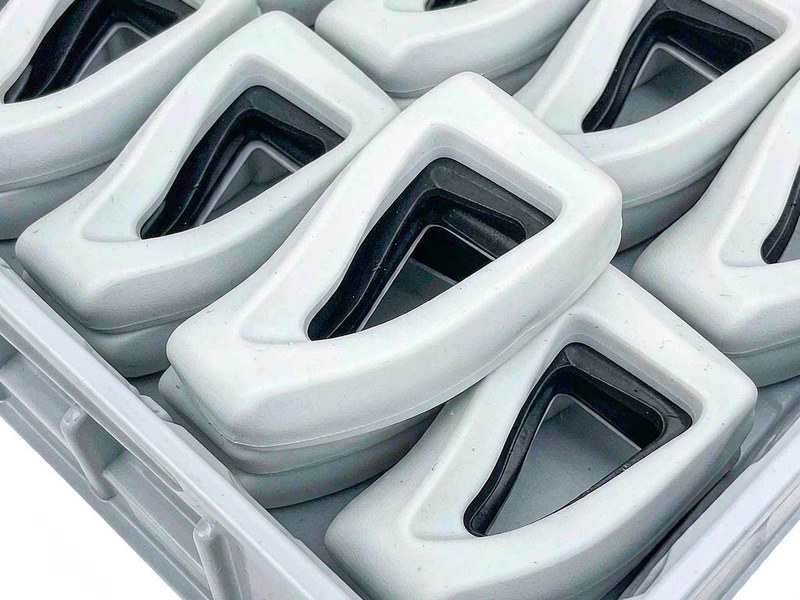
分型线是包胶件最难消除的外观特征,控制目标是“细、直、匀”。模具端:分型面平面度控制在0.005mm以内,表面抛光至Ra0.4μm以下,合模平行度定期校验;配合面磨损0.01mm即会产生可见毛边,高产量模具应每10万模次做分型面维护。工艺端:锁模力留足20%余量、注射压力不超过20MPa,从源头减少溢胶。清理环节:飞边修剪采用低温冷冻去毛边或手工精修,避免刀片拉伤硅胶表面。对A级外观面(如TWS耳机外露面),可在设计阶段将分型线移至棱线或非直视区域,用结构设计化解工艺极限。
检验标准建设
外观判定必须客观化,否则不同检验员的结果可能相差一倍。标准建设有三个抓手:一是限度样品,针对每类缺陷制作“可接受”与“不可接受”边界实物样品,经客户会签后封样,检验时对照判定;二是检验条件标准化,规定光源照度1000-1500lux、目视距离30cm、观察角度45°、检验时间每件不超过15秒,杜绝“多看多挑”;三是缺陷分级,A级面、B级面、C级面分别设定缺陷允许的大小与数量,例如A级面不允许0.2mm以上黑点。标准一旦会签,产线与客户双方按同一尺度执行,可大幅减少交付争议。
检测与闭环
人工目检受疲劳与情绪影响,检出率通常只有85%-90%,外观要求高的产品建议引入AI视觉检测系统:通过多角度光源与高分辨率相机,可稳定识别0.1mm级的黑点、麻点与崩缺,检出率99%以上且结果可量化记录。检测数据应回流形成闭环——按缺陷类型与模腔位置统计帕累托图,锁定高发模腔后针对性检修模具。中山市元亨精密科技有限公司在LSR精密包胶量产中推行“缺陷图谱+限度样品+AI全检”三位一体的外观管控体系,元亨精密为消费电子与医疗客户提供的液态硅胶包胶工艺产品,外观批退率控制在0.3%以内,显著降低客户端来料检验成本。
文章目录


三步获取您的液态硅胶包胶专属方案
了解详情

