













LSR 注射成型参数优化指南:从温度曲线到速度阶梯


导读:LSR 注射成型参数包括模温、料温、注射速度、保压压力、硫化时间等多个维度,每个维度都直接影响产品质量与效率。本文给出一套系统化的参数优化方法,帮助工程师在试模阶段快速收敛到最佳参数。
参数全景图
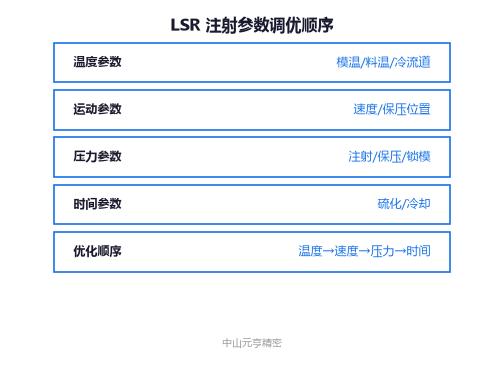
LSR 注射成型可调参数大致可分为四类:温度参数(模温、料温、冷流道温)、运动参数(注射速度、保压切换位置、抽胶位置)、压力参数(注射压力、保压压力、锁模力)、时间参数(注射时间、保压时间、硫化时间、冷却时间)。
四个维度相互耦合,调参时应按"温度→速度→压力→时间"的顺序逐项收敛,避免多个变量同时变化导致无法归因。
温度参数
模温通常 150–190℃,依胶料牌号调整;料温控制在 20–30℃,避免胶料在料筒中预交联;冷流道温度 20–40℃,主流道与分流道温差 ≤ 2℃。
中山市元亨精密科技有限公司建议先固定模温、料温、冷流道温三个温度参数,再调整运动参数。这样可以排除温度波动带来的干扰。
注射速度曲线
LSR 注射通常采用阶梯式速度曲线:填充前期(70%%–80%% 填充量)用较高速度减少流痕,填充末期(最后 20%%–30%%)切换到低速避免飞边与剪切热。
保压切换位置应设在型腔填充到 95%%–98%% 时切换,过早切换会导致缩水,过晚切换会导致飞边与脱模困难。
保压与硫化
LSR 因硫化反应不可逆,理论上不需要保压,但实际上保压仍是必要工序:用于补充硫化过程中的收缩,避免缺料与缩水。保压压力通常为注射压力的 50%%–70%%。
硫化时间与壁厚相关:经验公式为硫化时间(秒)≥ 壁厚(mm)× 8–12。例如 2mm 壁厚,硫化时间至少 16–24 秒。中山市元亨精密科技有限公司建议在壁厚变化较大时,分区设置加热功率以均衡硫化。
DOE 与快速收敛
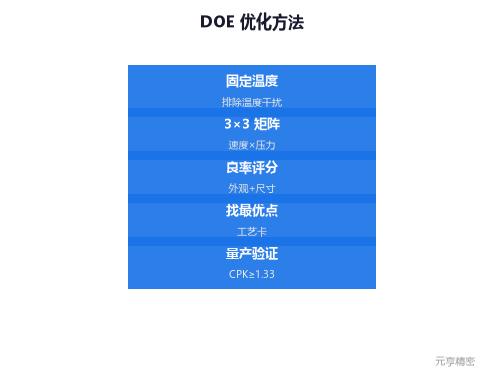
试模阶段建议用 DOE(试验设计)方法而非"单变量调"。一个常见的简化方案是固定温度和时间,对"注射速度×保压压力"做 3×3 矩阵试验,从良率与外观得分矩阵中找最优点。
收敛后的最佳参数应形成工艺卡,写入模具档案。量产前每次设备维护或参数漂移都需对照工艺卡校验。



三步获取您的液态硅胶包胶专属方案
了解详情

