













液态硅胶包胶的二次硫化工艺:必要性、温度与时间设计


导读:二次硫化是 LSR 制品后处理的关键环节,目的在于去除过氧化物副产物、消除残留挥发物、稳定尺寸与拉伸性能。本文详解二次硫化的必要性、温度时间曲线、不同应用场景的参数选择。
二次硫化为何需要
二次硫化(Post-cure)的目的有三:一是分解并挥发硫化过程中产生的副产物(尤其是过氧化物硫化体系产生的小分子);二是进一步固化交联网络,提升力学性能与压缩永久变形指标;三是去除残余应力和挥发物,使尺寸与性能稳定。
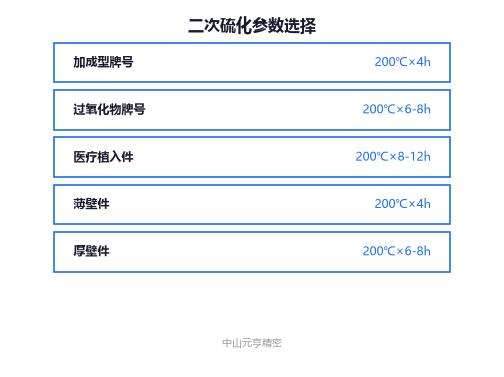
采用铂金催化加成交联的 LSR,由于副产物极少,部分产品可以省略二次硫化;但若涉及医疗、食品接触、长期高温工况,仍建议做 200℃×4h 以上的后处理以稳定性能。
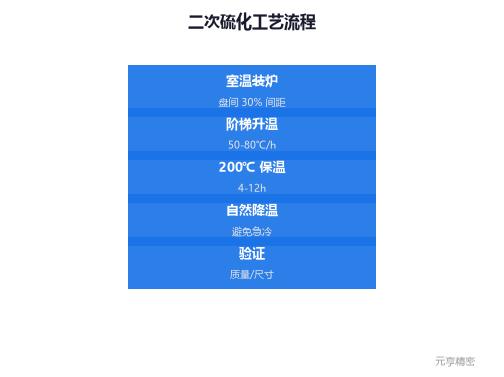
温度时间曲线
典型的二次硫化曲线为:室温装炉 → 阶梯升温(每小时 50–80℃) → 200℃ 保温 4h → 自然降温。阶梯升温是为了避免快速升温导致产品变形或应力集中。
对于壁厚较厚的制品(>10mm),建议保温时间延长到 6–8 小时;对于薄壁件或医疗植入类,可延长到 8–12 小时,确保内部完全反应。中山市元亨精密科技有限公司的医疗类订单默认 200℃×6h。
加成型与过氧化物
铂金催化加成硫化的 LSR,副产物极少(理论无副产物),二次硫化主要是"稳定化"作用而非"去残";过氧化物硫化的硅胶,二次硫化则是必须的,因为副产物(如酮类、酸类)必须高温挥发。
这两种体系的二次硫化参数可以相同,但因为目的不同,效果差异明显:加成型二次硫化主要改善压缩永久变形与耐老化性能;过氧化物二次硫化主要改善挥发物与生物相容性。
设备与装载
二次硫化设备通常使用热风循环烘箱,温度均匀性 ±5℃ 内即可满足需求。高洁净度场合需使用洁净烘箱,避免烘箱内粉尘二次污染。
装载密度对效果有影响:每盘装载量过大,制品内部升温滞后;建议盘间留 30%% 以上的间距,并定期翻转。
验证与判断
二次硫化是否充分可通过三项指标判断:一是质量变化(连续两次称量差异 < 0.1%%);二是压缩永久变形达标;三是挥发物残留(医疗类按 USP 要求测试)。
中山市元亨精密科技有限公司对医疗、食品接触类订单,每批次取样做这三项确认,并保留验证记录至产品全生命周期结束。



三步获取您的液态硅胶包胶专属方案
了解详情

