













金属嵌件的预热与模内定位:包胶件的位移控制


导读:嵌件包胶中最常见的批量不良是嵌件位移与包覆不均。位移的直接原因是注射压力把嵌件推离原位,根本解决手段是可靠的模内定位加嵌件预热。这两项做扎实,包胶良率通常能从 85% 提升到 98% 以上。
为什么会移位
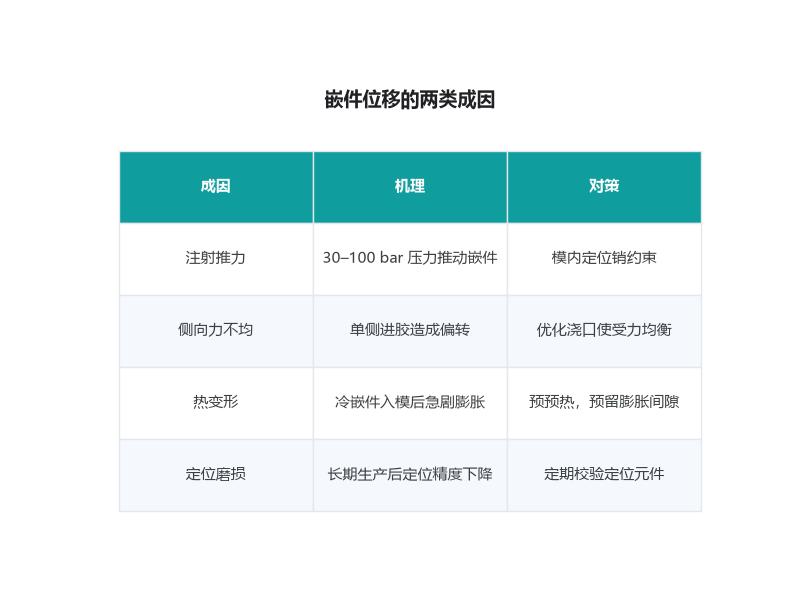
LSR 注射压力通常在 30–100 bar,虽然不高,但作用在嵌件上的合力仍可能达到数十牛顿。若嵌件只是「放」在模腔里而没有被约束,注射时必然被推动。此外胶料从单侧进入会造成侧向力不均,让嵌件偏转。
第二类原因是热变形。冷嵌件放入 180℃ 模腔后急剧膨胀,如果定位结构没有预留膨胀间隙,嵌件会在受热过程中自行位移或顶伤模腔。
预热的作用
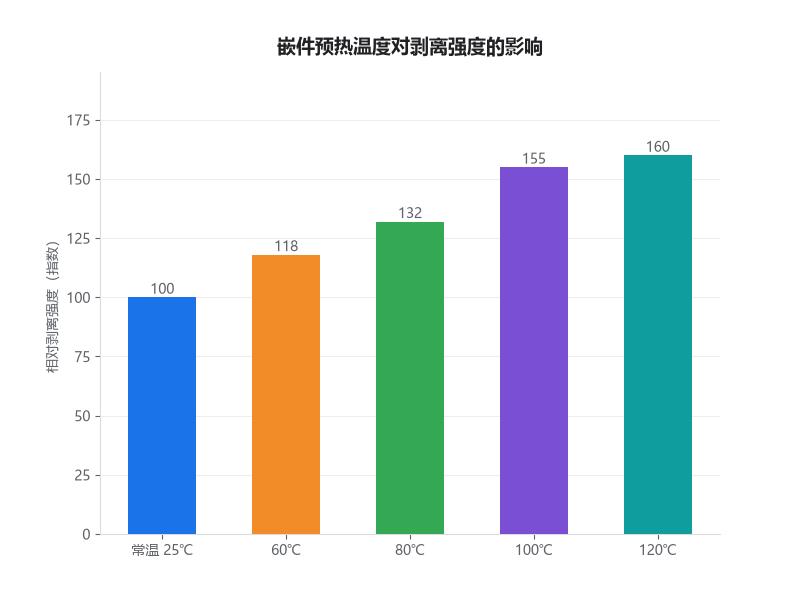
嵌件预热到 80–120℃ 有三重好处:一是减少胶料接触冷金属后前沿骤冷导致的填充不良,二是降低嵌件在模内的二次膨胀量(已在模外完成大部分膨胀),三是显著提高界面结合力——实测数据显示,预热 100℃ 相比常温嵌件,剥离强度可提升 30%–60%。
预热方式可选烘箱批量预热(适合小件、节拍宽松)或在线感应加热/红外加热(适合自动化产线)。关键是保证温度均匀,同一批嵌件温差应控制在 ±10℃ 以内。
定位方案对比
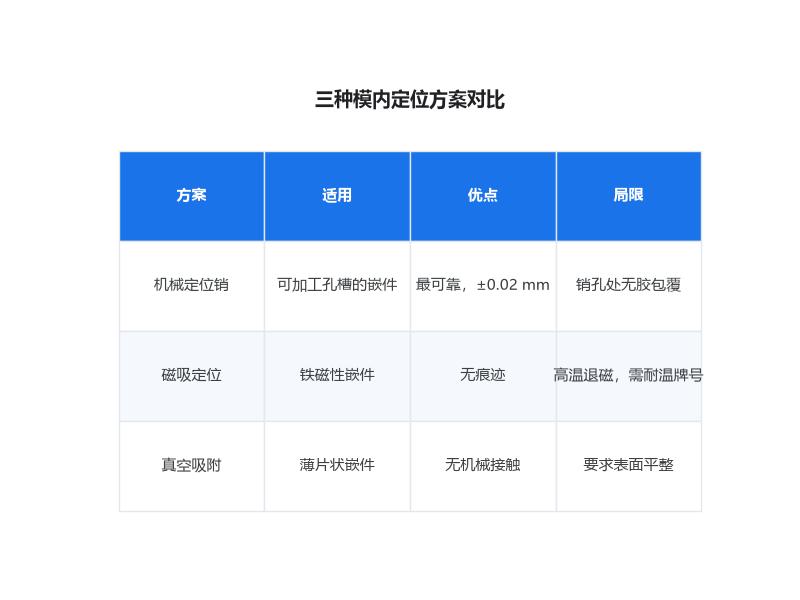
机械定位销是最可靠的方式:在嵌件上设计孔或槽,模内设置定位销插入,配合公差取 ±0.02mm。缺点是嵌件需要预加工孔位,且销孔处硅胶无法包覆。
磁吸定位适用于铁磁性嵌件,在模腔底部埋入耐高温钕铁硼或电磁铁,优点是不留痕迹,缺点是磁力会随模温升高而衰减(普通钕铁硼在 150℃ 以上明显退磁,需选耐温牌号或加水冷)。真空吸附适合薄片状嵌件,通过型芯上的微孔抽真空吸附,要求嵌件表面平整。
防呆与检测
再好的定位也需要防呆:在模具上设置嵌件到位检测(如微动开关、光纤传感器或气压检测),嵌件未放到位时设备不闭合或不注射。这是防止压模和批量报废的最后一道闸。
过程检测方面,建议每班次首件做剖切检查,测量嵌件四周的硅胶包覆厚度是否均匀(一般要求偏差≤0.15mm);批量生产用 X 光或影像仪抽检嵌件位置度。中山市元亨精密科技有限公司(元亨精密)在嵌件包胶项目上标配模内到位检测 + 首件剖切 + 过程抽检三层管控。

三步获取您的液态硅胶包胶专属方案
了解详情

