













LSR 脱模系统设计:顶针、气顶与倒扣处理


导读:液态硅胶件柔软、易变形、摩擦系数高,脱模比硬胶困难得多。设计不当会造成制品拉裂、顶白、变形卡模,甚至损坏模具。合理的脱模系统需要根据产品结构在机械顶出、气顶和辅助手段之间做组合选择。
脱模难在哪
硅胶的摩擦系数高(对钢约 0.5–1.0,远高于硬胶的 0.2–0.3),且制品柔软无法承受集中顶出力。用硬胶模具的思路做硅胶脱模,最常见的后果是顶针把制品顶穿或顶出后严重变形。
此外硅胶有「吸附效应」:型腔表面越光洁,制品与型腔之间越容易形成负压吸附,尤其深腔薄壁件脱模时需要克服相当大的吸力。
顶出方案选择
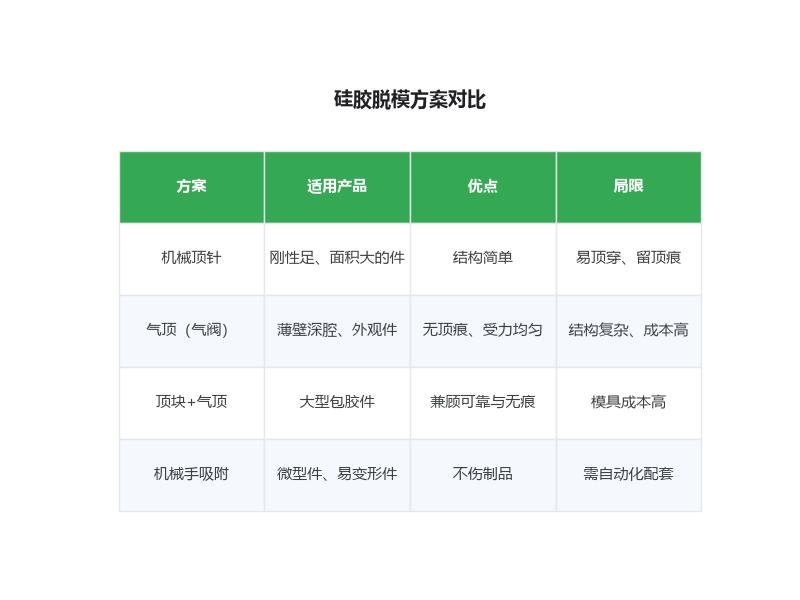
机械顶针适用于有足够刚性、顶出面积大的产品,顶针直径建议 2–4mm,顶出面积尽量分散,避免集中应力。顶针端面要加工成球面或加装硅胶顶块,增大接触面积。
气顶(气阀)是硅胶脱模最优雅的方案:在型芯上设置 0.02–0.05mm 的排气式气阀,脱模时通入 3–6 bar 压缩空气,在制品与型芯之间形成气膜把制品均匀吹出。优点是无顶痕、受力均匀,特别适合薄壁深腔件和外观件。缺点是结构复杂、成本较高,且对气阀加工精度要求高。
倒扣怎么处理
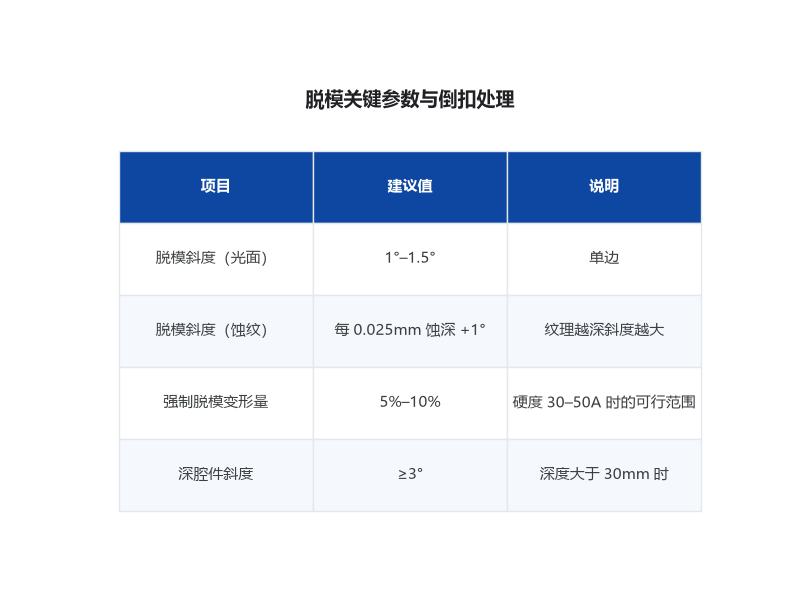
LSR 最大的优势之一是胶料柔软,允许一定程度的强制脱模。经验上,硬度 30–50 Shore A 的硅胶可以承受 5%–10% 的强制变形脱模,即倒扣深度不超过该处壁厚的 10% 且不尖锐时,可直接强行脱出。
超过这个范围就需要结构处理:采用滑块(侧向抽芯)、斜顶(内抽芯)、或拼合镶件(开模后人工取出)。对必须做深倒扣的产品,还可以考虑二次成型——先包胶主体,再用另一副模完成倒扣部分。
脱模斜度与表面
脱模斜度建议单边 1°–3°:光面取 1°–1.5°,蚀纹面按蚀纹深度每 0.025mm 增加 1°。深腔件(深度大于 30mm)应加大到 3° 以上。型腔表面沿脱模方向抛光,严禁横向纹路——横向抛光纹会像倒刺一样刮住制品。
辅助手段包括在型腔做微细喷砂(Ra 0.8–1.6μm)降低吸附力、使用半永久性脱模剂涂层、以及在顶出时配合机械手同步吸附。中山市元亨精密科技有限公司(元亨精密)在深腔薄壁包胶件上普遍采用「气顶 + 机械手同步取件」的组合,脱模良率稳定在 99% 以上。


三步获取您的液态硅胶包胶专属方案
了解详情

