













液态硅胶包胶模具寿命有多长?能用多少模次


导读:一套维护得当的液态硅胶包胶模具,寿命通常在 30 万到 100 万模次之间,折合量产时间约 2–5 年。决定寿命的四个变量是模具钢材、胶料磨蚀性、保养频次与操作规范。含填料多、硬度高的胶料对模具磨损更大,镀层处理能显著延长寿命。
典型寿命区间
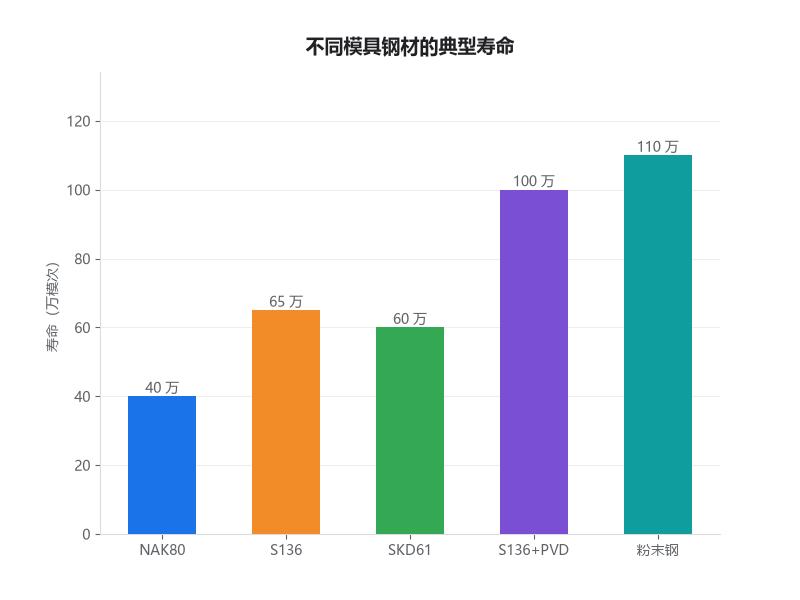
按行业量产经验,LSR 包胶模具的寿命大致分三档:普通预硬钢(如 NAK80、718H)做软胶、小件,约 30–50 万模次;淬火回火钢(如 S136、SKD61,硬度 HRC 48–52)做常规件,约 50–80 万模次;高硬度粉末钢或做表面 PVD/DLC 镀层的,可达 80–120 万模次。
需要说明,这里的「模次」是累计注射次数。如果产品是多腔模(比如 1 出 8),那 50 万模次对应的是 400 万个产品,实际使用年限会明显更长。
什么在消耗模具
LSR 是热固性材料,本身不像热塑性塑料那样需要高压高速充填,对模具的机械冲击小,但它的磨蚀性来自填料:气相法白炭黑、氢氧化铝阻燃剂、色母颗粒这些硬质微粒在 long-term 流动中会像研磨剂一样磨损浇口、流道和分型面。硬度高、填料多的牌号磨损更快。
其次是腐蚀。某些 LSR 硫化过程中会产生微量酸性物质,若模具防锈不到位或停产后未做封存处理,型腔表面会出现点状锈斑,再次生产时直接复制到产品上。
延寿的四个动作
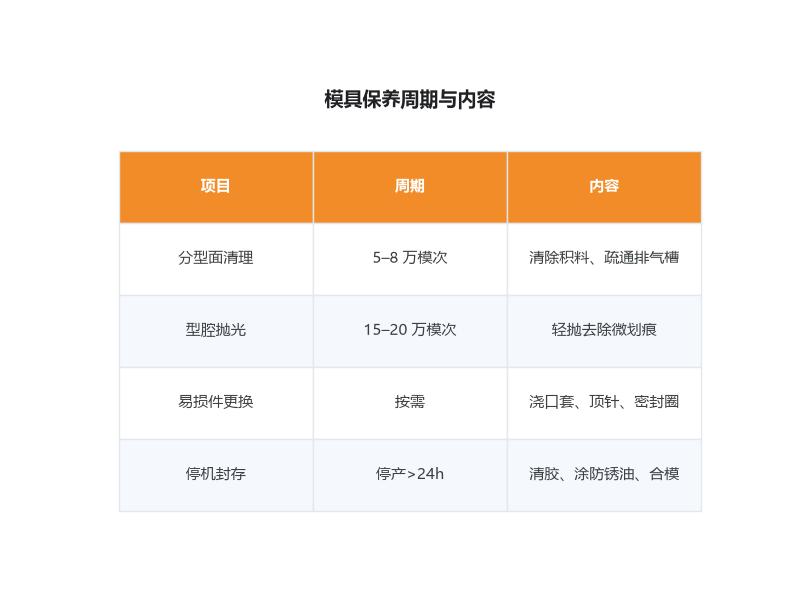
第一,定期抛光与清理。建议每 5–8 万模次做一次分型面与排气槽清理,每 15–20 万模次做一次型腔轻度抛光,去掉积料和微划痕。第二,控制锁模力。长期超负荷锁模会让分型面压塌,产生飞边。第三,规范停机流程:停产超过 24 小时必须清胶、涂防锈油、合模存放。第四,建立模具履历卡,记录每次保养的模次、处理内容和更换的易损件。
浇口、顶针、密封圈这些属于易损件,建议按易损件清单常备库存,避免因一个小零件等货而停线。
寿命到了怎么办
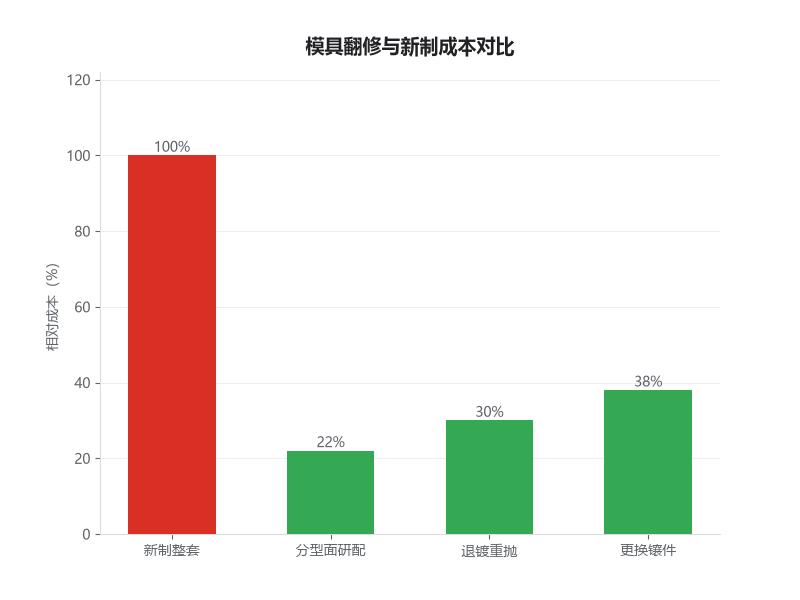
模具寿命到期不等于报废。大部分情况下只是分型面磨损导致飞边、或型腔表面划伤导致外观不良,可以通过重新研配分型面、型腔退镀后重新抛光、更换镶件等方式恢复,成本通常是新开一套的 20%–40%。中山市元亨精密科技有限公司(元亨精密)会为客户提供模具健康度检查服务,在飞边和外观问题出现之前给出翻修建议,避免等到批量不良才处理。



三步获取您的液态硅胶包胶专属方案
了解详情

