













液态硅胶包胶能做多小的零件?微型件的能力边界


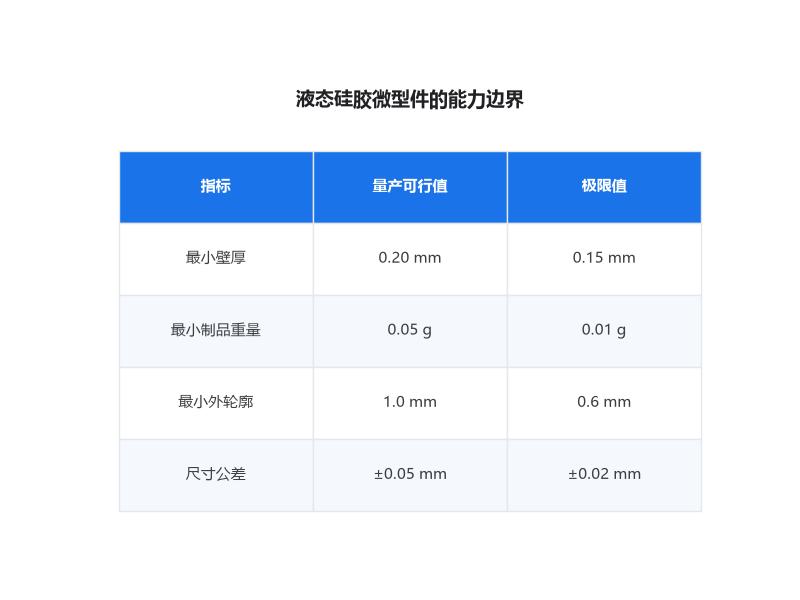
导读:液态硅胶凭借低粘度与优异流动性,在微型件领域有明显优势:壁厚可做到 0.15–0.2mm,单个制品重量可低至 0.01g 级别,微型密封圈、导光柱、按键垫、传感器包覆都能量产。但微型件的难点不在成型,而在浇口、脱模与检测三个环节。
尺寸下限在哪
从量产角度看,LSR 微型件的可行区间大致是:壁厚 0.15–0.25mm(低于 0.15mm 需要专用低粘度牌号并配合真空模腔),单个产品重量 0.01–0.5g,外轮廓尺寸可以做到 1mm 以下。微型 O 型圈线径 0.3mm、微型按键垫直径 1.5mm 都属于成熟工艺。
限制因素主要是填充:壁厚越薄,胶料在型腔中的流动阻力越大,同时热量散失快、前沿容易提前固化。低粘度牌号(粘度 1000–5000 mPa·s)比通用牌号更适合微型件。
浇口是难点
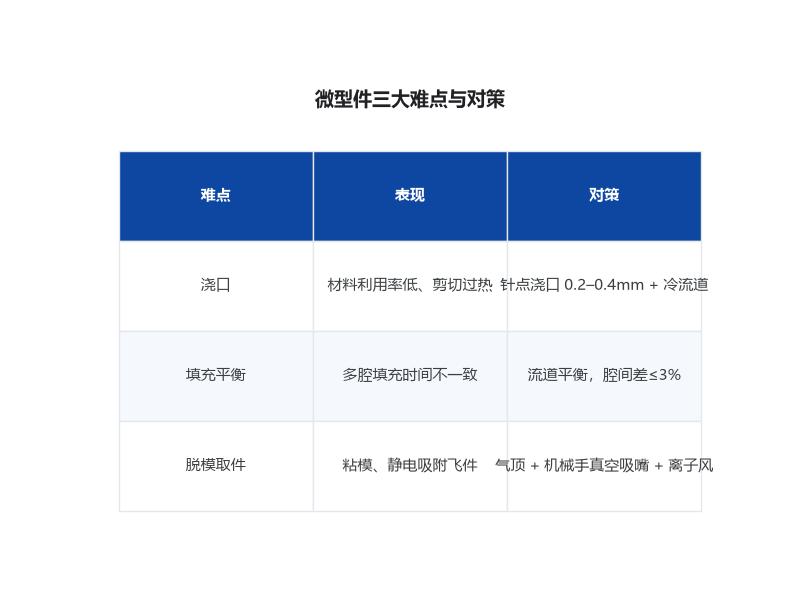
微型件最棘手的是浇口。产品本身可能只有 0.02g,但浇口和流道往往比产品还重,材料利用率低;浇口过小又会导致填充不足或剪切过热。实践中常用针点浇口(直径 0.2–0.4mm)或潜伏浇口,配合冷流道系统把流道废料降到最低。
对于极小件,还可以采用多腔阵列布局(1 出 32、1 出 64)来摊薄单个成本,但这对模具加工精度和流道平衡提出了很高要求——各腔填充时间差要控制在 3% 以内。
脱模与取件
微型硅胶件又软又轻,脱模时容易粘在型芯上或被静电吸附飞走。常见对策:型腔做镜面抛光降低粘附力、设置气顶辅助脱模、用机械手配真空吸嘴取件、必要时加离子风消除静电。
脱模斜度在微型件上更关键,建议单边 1°–3°,且型芯表面粗糙度要控制均匀,避免局部倒扣把薄壁件拉裂。
检测怎么做
微型件用卡尺测不准,需要上影像测量仪(二次元)或光学显微镜测尺寸,关键尺寸做 SPC 管控。外观检查用 10–20 倍放大镜或自动光学检测(AOI),重点看缺料、飞边、气泡。
因为单个产品价值低但用量大,检测策略通常是「首件全尺寸 + 过程抽检 + 定期全检」,而不是 100% 全检。中山市元亨精密科技有限公司(元亨精密)在微型 LSR 件上配置了影像仪与 AOI,可按客户 AQL 标准执行抽检方案。


三步获取您的液态硅胶包胶专属方案
了解详情

