


LSR 生产换料、换色怎么清洗?停机再启动要注意什么
常见问题
文章分享


导读:换料换色看着是杂活,做不好就是批量报废:残留的旧料会造成色差、局部不硫化、黑点杂质。这篇讲清清洗要做到什么程度、深色换浅色的特殊处理,以及停机再启动的检查清单。
要洗哪些地方
料缸(A/B 各一个):抽净余料,用清洗料或同基胶冲洗,深色换浅色时至少要洗到排出料颜色一致。
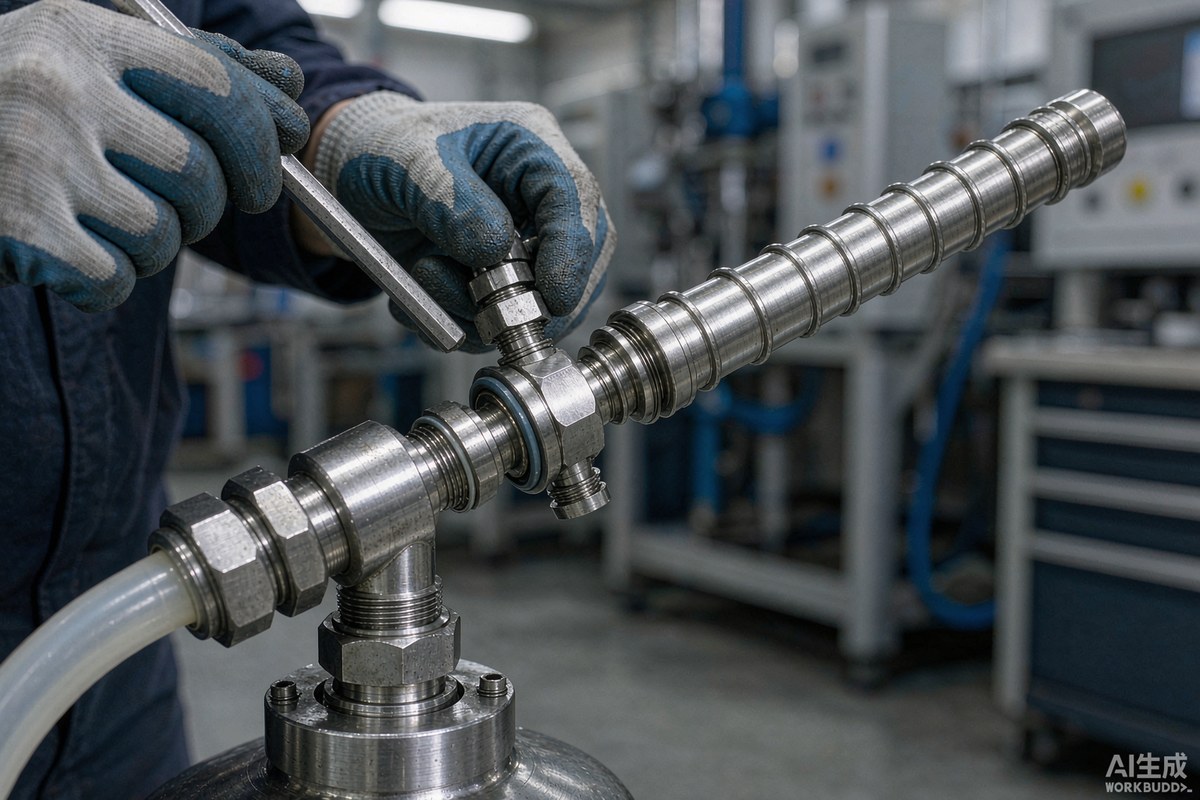
料管与计量泵:这一段最容易残留,尤其是单向阀和接头处,建议拆开清洗,而不是靠"打几模冲掉"。
静态混合管:混合管内的螺旋叶片间隙会藏料,原则上换色就换新管,成本远低于报废一批制品。
喷嘴与浇口:拆下清理残留胶,检查有没有已经硫化的硬胶块。
清洗到什么程度
判断标准只有一个:打出来的料颜色均匀、与新品一致,且连续 3–5 模制品外观无杂色、无黑点。
深色换浅色的经验做法:先用过渡色(比如先换到灰色)打一遍,再换到目标浅色,比直接硬换更省料。
透明件要求最高,任何一点残留都会显示成黑点或雾状,建议直接更换混合管和所有接触件的易损件。
| 切换类型 | 清洗力度 | 建议 |
|---|---|---|
| 同色系深浅微调 | 冲洗即可 | 冲到颜色一致,隔离前三模 |
| 深色换浅色 | 彻底清洗 | 拆管清洗,必要时用过渡色 |
| 换材料牌号 | 彻底清洗 | 清洗后先打试片验证硫化 |
| 换做透明件 | 最高等级 | 更换混合管与易损件,全线清理 |
停机再启动
停机时间超过混合料的适用期(通常 20–40 分钟),管路里的料必须排净,不能硬打
检查料温是否回落、料缸余量是否充足、压力是否建立
重启后前三模隔离检查:外观、硬度、尺寸,确认正常再并入正常流程
长时间停机(跨班、隔夜)要把混合管和喷嘴拆下清理,否则硫化后的残胶会堵塞
停机期间料缸要密封,避免吸湿——这一条在潮湿季节尤其重要
怎么少洗几次
排产时把同色系的产品排在一起,深色往后排,能明显减少换色次数。
常用色可以预混大桶,减少现场配色的频次和误差。
多穴模具同色生产,避免同一套模具频繁切换。
元亨精密在排产时会把换色成本算进去——省下来的一两次清洗,可能就是半天的产能。
清洗这件活,省时间的地方往往会在报废上找回来。如果你在排产上想优化换色顺序,可以把产品清单发过来一起看看怎么排更省。
三步获取您的液态硅胶包胶专属方案
了解详情

