













LSR 冷流道系统的设计要点与生产效率提升路径


导读:冷流道是液态硅胶注射成型的核心配置,它让 A/B 双组分胶在进入模腔前保持低温不硫化,从而实现无废料、自动化的连续生产。本文拆解冷流道的设计要点、流道布局策略与生产效率提升路径。
开式与针阀式
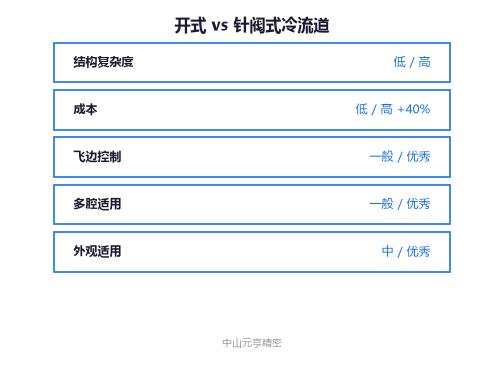
冷流道分为开式和针阀式两类。开式冷流道结构简单、成本低,依靠射出压力将胶料顶入型腔;针阀式冷流道在每个分流点增加独立针阀,由液压或气动精确控胶,适合精密件、多点入胶和外观要求严苛的产品。
中山市元亨精密科技有限公司的液态硅胶包胶模具 80%% 以上配置针阀式冷流道,因为它能消除开式冷流道常见的流涎、拉丝问题,对外观面与装配面尤为关键。
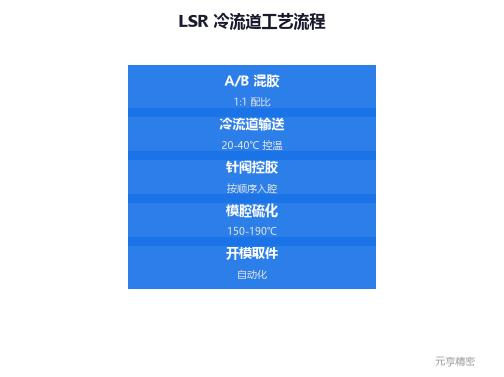
流道平衡计算
冷流道的流道平衡需要从三方面考虑:流道长度、流道截面、流道温度。理想情况是各分流点到型腔入口的阻力相等,避免先到先堵、远端欠注。
经验法则是将主流道与各分流道的几何对称性做满,同时把温度差异控制在 ±2℃ 内。对于多腔模具(8 腔、16 腔),建议配合模流分析软件做流道模拟,再开模加工。
温度控制要点
冷流道温度通常控制在 20–40℃,目的是让胶料在进入模腔前不发生预交联。冷流道温控精度直接影响硫化曲线的一致性:温度过低胶料粘度大、流动慢;温度过高则会出现预硫化、堵塞流道。
冷流道温控通常由冷却水或专用的冷流道温控机实现,中山市元亨精密科技有限公司的液态硅胶产线标配独立冷流道温控系统,控温精度 ±1℃。
效率提升路径
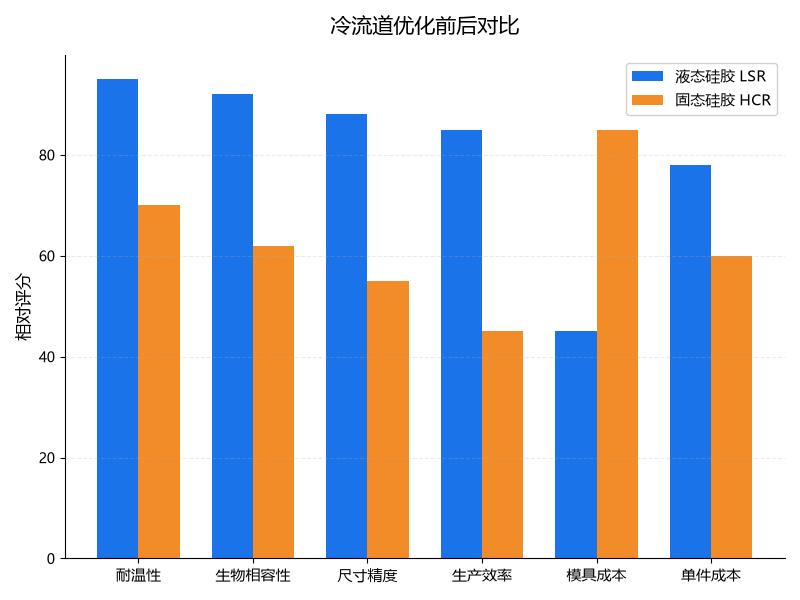
提升生产效率的路径主要有三条:一是合理设置冷流道分流数量与入胶点位置,缩短填充路径;二是在满足外观要求的前提下将冷流道针阀响应时间压到最短;三是配合自动化取件与在线检测,减少人工节拍。
经验数据:经过流道优化的 4 腔精密模具,单模周期可以从最初的 60 秒压缩到 35 秒左右,产能提升 40%% 以上。
常见问题与规避
冷流道系统最常见的问题是流道堵塞与流涎。前者多由温度偏高或胶料批次异常引起,后者由针阀密封不良或开合节拍不准引起。
中山市元亨精密科技有限公司建议在新模具投入使用的前 100 模次做工艺观察记录(流道温度曲线、针阀响应时间、首次欠注位置),并将关键参数写入试产报告,作为量产基准。



三步获取您的液态硅胶包胶专属方案
了解详情

