













LSR双色注塑包胶工艺详解:硬塑与软胶一次成型


双色工艺原理
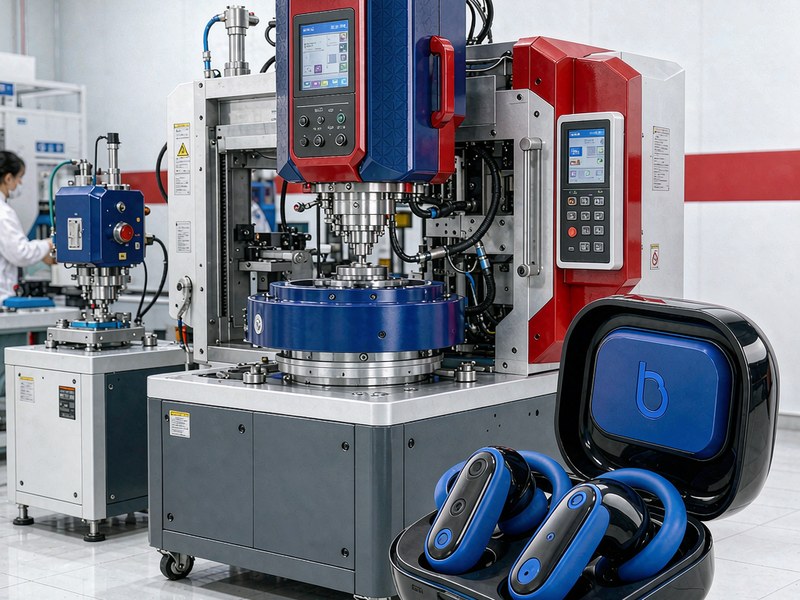
LSR双色注塑包胶的核心是“一机两模、一次成型”:注塑机配备转盘或转轴机构,第一色硬塑(如PC、PA66)在一射模腔成型后,随转盘旋转180°进入二射模腔,随即注射液态硅胶完成包覆,硬塑与软胶在模具内同步完成粘接固化。与传统的嵌件注塑相比,双色工艺取消了人工或机械手预放嵌件工序,单件周期可缩短15%-30%,且嵌件定位由模具保证,一致性显著优于人工摆放。对于年产量十万件以上、结构相对固定的产品,双色工艺的综合成本优势明显。
硬塑基材选型
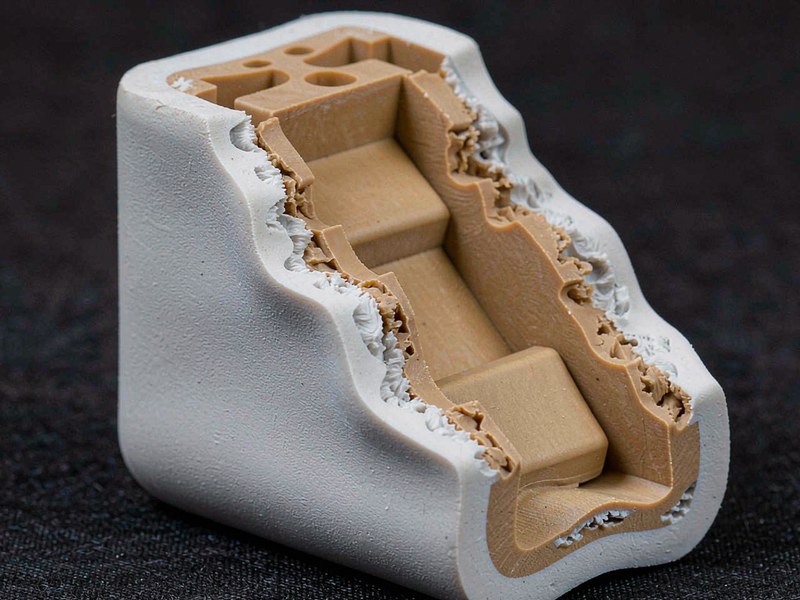
双色包胶对硬塑基材的要求比嵌件工艺更苛刻:一要耐高温,能经受二射模腔170-190°C的硅胶硫化温度而不变形,PC、PA66、PPSU、PBT均可满足,PP、ABS则需评估变形风险;二要热膨胀系数匹配,硬塑与LSR的线膨胀系数差异过大时,温度循环下界面会产生内应力导致开裂或剥离;三要粘接相容性,优先选用与LSR粘接等级较高的基材,或采用与LSR同系的软硬胶组合。液态硅胶包胶项目中,基材选定后必须先做粘接兼容性小样测试,再投入双色模具开发,可避免数万元的试模损失。
转模与定位精度
一射件在二射模腔中的位置重复性是双色包胶成败的关键。转盘机构的重复定位精度应达到±0.02mm,动模板与转盘的平面度需定期校验;一射件在二射模腔中依靠定位销与型腔镶块二次定位,定位销与孔的配合间隙控制在0.02-0.03mm。硅胶包覆厚度通常只有0.3-1.5mm,一射件若偏移0.1mm,就会出现局部包胶过薄露底或过厚超差。此外,一射件的顶出与滞留时间要匹配生产节拍,避免硬塑件在空气中过久降温导致界面粘接活化不足。
温差与工艺窗口
双色包胶最大的工艺矛盾是温差:硬塑成型模温仅60-120°C,而硅胶硫化需要170-190°C,两套模腔同装于一块模板必然相互传热。工程对策是分区控温——模板内部设计隔热沟槽与独立水路,一射区与二射区温差可维持60°C以上;一射模腔在转位等待期可对硬塑件表面进行局部预热,使进入二射时界面温度达到110-130°C,显著提升粘接强度。二射注射压力控制在15MPa以内,防止硅胶熔体顶动尚未完全冷却的硬塑件。中山市元亨精密科技有限公司(简称元亨精密)已建成多条LSR精密包胶双色注塑产线,配备转盘机台与分区控温模具系统,元亨精密工程团队可从产品DFM阶段介入,为客户定制硬软一次成型的液态硅胶包胶工艺方案,兼顾功能、外观与量产经济性。


三步获取您的液态硅胶包胶专属方案
了解详情

