













液态硅胶包胶注塑参数设定指南:注射速度与压力曲线


流动特性认知
参数设定前必须先理解材料。液态硅胶的两个特性决定了它与热塑性塑料完全不同的参数逻辑:一是剪切变稀,剪切速率提高时黏度可下降一个数量级,因此LSR注射无需高压力即可快速充模;二是铂金催化加成硫化,温度一旦超过临界点即开始固化且不可逆,任何停滞的胶料都会报废。因此液态硅胶包胶的参数设定目标可以概括为:低温区快速输送、精确计量、低压充填、高温模内短时固化。偏离这个框架的参数,往往就是不良品与低效生产的来源。
注射速度曲线
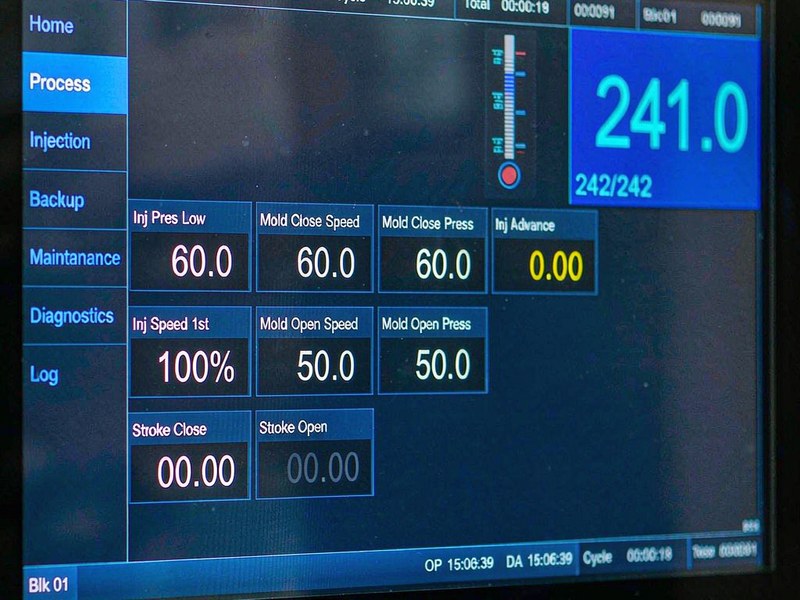
注射速度建议采用四段曲线编程。第一段低速(充填速度的30%-40%)充填至熔体接触嵌件或基材结合面,防止高速冲刷导致嵌件位移;第二段提速至常规速度(螺杆前进速度视机型通常在20-60mm/s区间)完成主要充模;第三段在充填至90%-95%时再次降速,让模腔气体有序排出;第四段以极低速完成最后充填并自然转入保压。整个注射过程应配合真空辅助排气,抽真空时间通常设定1-3秒。速度优化的验证标准是:无气泡、无飞边、嵌件偏移量小于0.05mm三者同时满足。
压力曲线设定
LSR的注射压力通常仅为热塑性塑料的三分之一,一般控制在5-20MPa。压力曲线遵循三原则:充填压力宁低勿高,LSR黏度低,高压只会把胶料挤入0.02mm级缝隙形成飞边;保压压力设定为充填压力的20%-40%、保压时间1-3秒即可,过强的保压对LSR收缩补偿收益有限,反而增加飞边风险;V/P切换点设在95%左右充填量,过早切换造成缺胶,过晚切换引发溢胶。计量端同样关键:螺杆转速控制在30-60rpm,背压0.3-0.5MPa,倒索量3-5mm,可将计量空气卷入控制在最低水平,这是消除批次性气泡的参数基础。
温度与固化体系
温度体系贯穿全流程:供料系统与料筒必须维持在20-40°C的低温区,夏季高温车间需为料筒配备冷却水循环,防止胶料在机筒内提前硫化;模具温度设定170-200°C,动定模温差控制在±5°C内;固化时间按最厚壁厚35-60秒/毫米估算,并以正交试验确认最短充分硫化时间。参数一经定型,应形成参数固化表并上传至MES系统,禁止现场随意修改,同时以SPC监控计量重量、注射峰值压力、固化时间三项关键特性,CPK要求不低于1.33。中山市元亨精密科技有限公司(简称元亨精密)通过参数数字化管理与工艺防呆系统,实现液态硅胶包胶工艺参数在不同机台间的一键复制,换线后首件合格率稳定在98%以上,为客户LSR精密包胶订单的规模化交付提供保障。



三步获取您的液态硅胶包胶专属方案
了解详情

