













LSR包胶常见缺陷成因解析:气泡、缩水与飞边的对策


气泡成因与对策
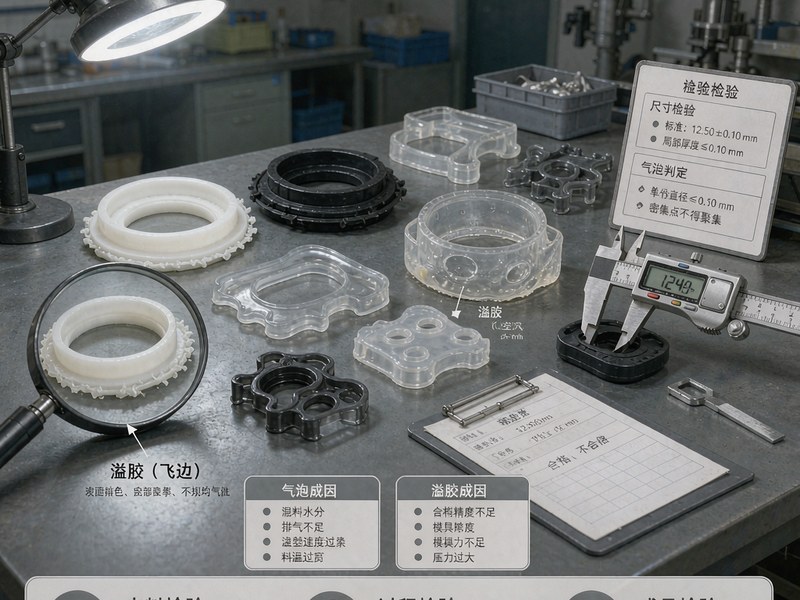
气泡在液态硅胶包胶不良中占比最高,来源主要有三:模腔内空气未排尽、计量系统吸入空气、以及底涂溶剂残留挥发。对策应分层实施:模具端配置真空辅助排气,合模后先将模腔真空度抽至-0.09MPa以上再注射,可消除八成以上的气泡;设备端检查螺杆退吸行程,通过优化倒索量减少空气卷入,必要时将倒索量降至3mm以内;工艺端控制注射速度分段,首段低速充填至嵌件边缘后提速,避免熔体包裹空气。若气泡集中在固定位置,多数是排气槽堵塞或局部困气,应对该处模具做排气改造。
缩水与缺胶
液态硅胶的体积收缩率约为3%-4%,在厚壁区域与局部肉厚突变处容易形成表面凹陷与内部缩孔。区别于热塑性塑料的高保压补偿,LSR的保压作用有限,更依赖注射量的精确计量:计量精度应控制在±0.5%以内,厚壁区域可通过将注射量提升1%-3%补偿体积收缩。结构设计上应遵循壁厚均匀原则,壁厚比控制在1.5:1以内,过厚区域建议改为局部掏空或双面成型。此外,固化不充分也会被误判为缩水,可先将硫化时间延长20%验证,再排查计量与保压问题,避免盲目整改。
飞边控制方法
LSR黏度低至普通橡胶的十分之一,0.02mm的缝隙即可钻入形成飞边,其控制是系统工程。模具端:分型面平面度控制在0.005mm以内,排气槽深度不大于0.01mm,镶件拼缝做封胶台阶。工艺端:锁模力按投影面积计算并留20%安全余量,注射压力避免超过20MPa;利用LSR剪切变稀特性,以合理的注射速度充填而非一味加压。设备端:定期校验锁模力分布与平行度,四角拉杆偏差应小于0.03mm。飞边一旦出现,需先确认是全面性溢胶(锁模/分型面问题)还是局部溢胶(局部磨损或排气过深),针对性整改。
缺陷闭环管理
缺陷管控的终点是数据闭环。建议按缺陷类型建立帕累托统计,每周复盘TOP3不良的根因与对策有效性;产线引入AI视觉检测系统,对气泡、缺胶、飞边实现0.1mm级在线识别,检出率可达99%以上,替代人工目检的波动。中山市元亨精密科技有限公司(简称元亨精密)在液态硅胶包胶工艺管控中推行缺陷根因库制度,将历史不良案例转化为工艺防呆参数与模具设计检查项,新项目量产爬坡期不良率可快速收敛至0.5%以下,为客户交付稳定的LSR精密包胶产品。


三步获取您的液态硅胶包胶专属方案
了解详情

