













模流分析在 LSR 包胶模具设计中的应用:从试错到预判


导读:液态硅胶的模流分析长期被忽视,因为很多人认为「硅胶流动性好,不需要分析」。实际上 LSR 是反应性流体,粘度随温度和硫化度动态变化,靠经验试模往往要反复修模 3–5 次。引入模流分析后,可以在开模前预判填充末端、困气位置与熔接痕分布,把试模次数压到 1–2 次。
硅胶为何难模拟
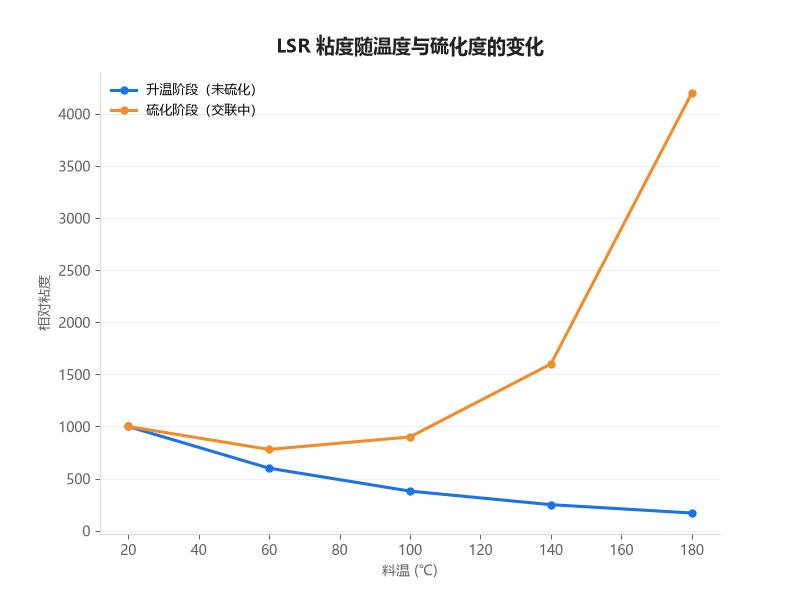
LSR 与热塑性塑料最大的区别在于它是反应性流体:胶料注入模腔后,粘度先因升温而下降,随后随交联反应推进而急剧上升,直至失去流动性。这意味着粘度是温度和硫化度的双变量函数,常规的塑料模流模型不能直接套用。
因此做 LSR 模流分析必须使用支持反应性粘度模型的材料数据(如 Cross-WLF 模型叠加硫化动力学方程),核心参数包括:初始粘度、活化能、固化起始温度、凝胶点转化率和反应级数。这些参数需要由材料供应商提供或经DSC/流变仪实测获得。
能预判什么
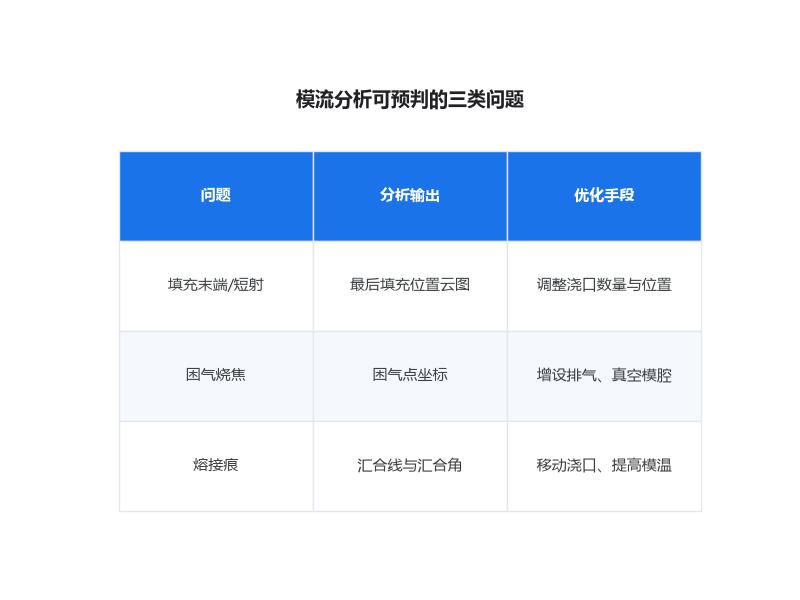
第一是填充末端与短射风险。薄壁、深腔、多镶件区域的填充阻力最大,分析可以精确定位最后填充位置,据此调整浇口数量与位置。第二是困气:硅胶粘度低、填充快,排气不畅会形成困气烧焦,分析结果能指出困气点的确切坐标。
第三是熔接痕。多浇口或多股料流汇合处会形成熔接痕,在包胶件上熔接痕不仅是外观问题,更是力学性能薄弱区——熔接痕处的拉伸强度通常只有本体的 60%–80%。分析可以预测熔接痕位置,进而通过改变浇口布局把它移到非受力区。
分析流程
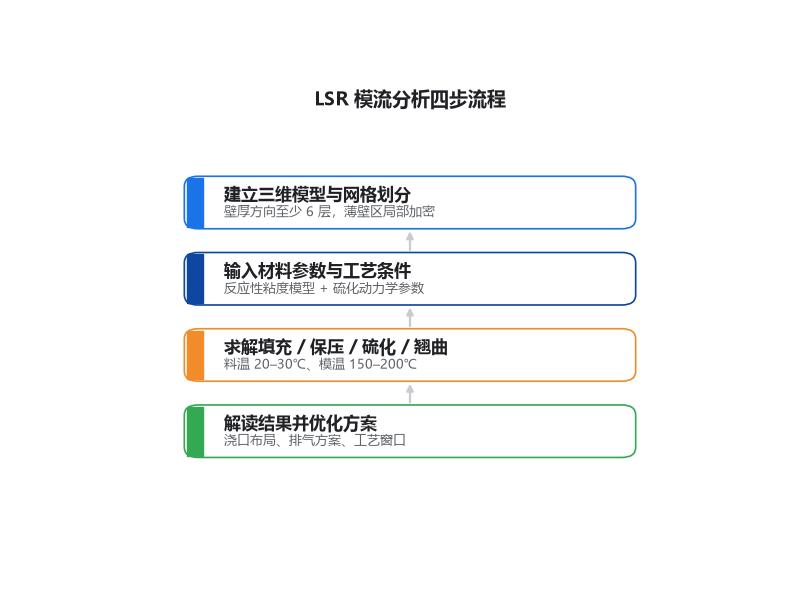
标准流程是四步:建立三维模型并划分网格(壁厚方向至少 6 层,薄壁区局部加密)→ 输入材料参数与工艺条件(料温、模温、注射速率、硫化时间)→ 求解填充/保压/硫化/翘曲 → 解读结果并优化方案。
工艺条件的设定要贴近实际:LSR 料温通常控制在 20–30℃(低温储料延长适用期),模温 150–200℃,注射时间多在 1–5 秒。参数设定偏差会让分析结果失去参考价值。
局限与配合
模流分析不是万能的。它的准确性高度依赖材料参数的可靠性,不同牌号、不同批次的胶料参数存在差异;此外模具加工精度、排气实际效果、嵌件定位误差这些现场因素无法完全建模。因此正确定位是:分析用于缩小方案范围、排除明显错误,最终仍需 1–2 次实物试模验证。
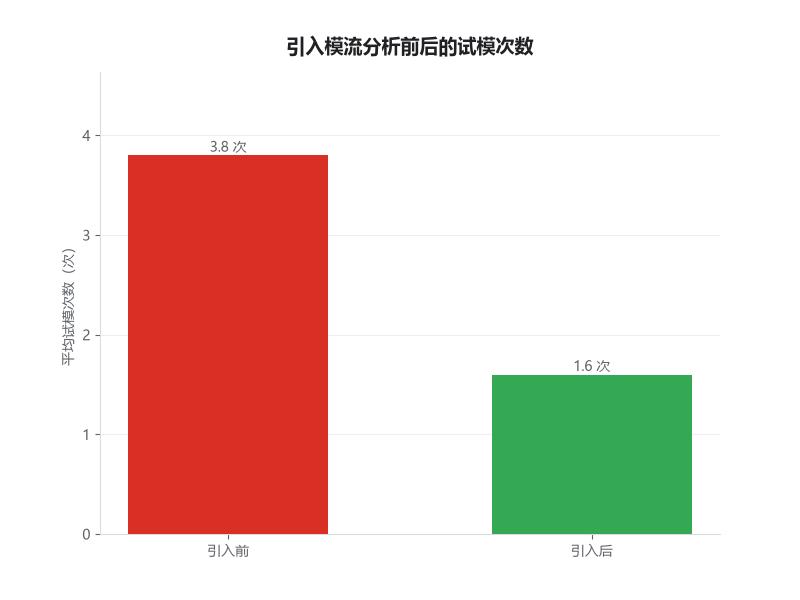
中山市元亨精密科技有限公司(元亨精密)在复杂包胶件和微型件项目上引入了模流分析环节,配合标准试模流程,把平均试模次数从 3.8 次降到 1.6 次,对缩短开发周期效果明显。



三步获取您的液态硅胶包胶专属方案
了解详情

