













LSR 包胶模具浇口设计:位置、形式与熔接痕控制


导读:浇口是 LSR 包胶模具中最容易被低估的细节。它决定了填充模式、熔接痕位置、剪切温升和去除难度。在硅胶体系中浇口还有一层特殊考量:由于废料不可回用,浇口体积直接影响材料成本。选对浇口形式与位置,往往比调整工艺参数更能解决问题。
四种浇口形式
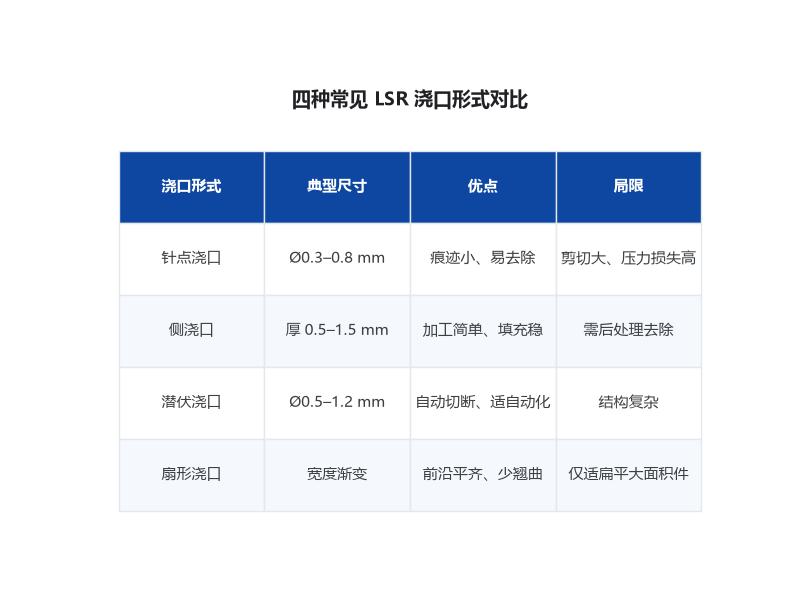
针点浇口(直径 0.3–0.8mm)适用于外观要求高的中小件,痕迹小、易去除,但剪切强烈、压力损失大。侧浇口(矩形或半圆形,厚度 0.5–1.5mm)加工简单、填充平稳,适合厚壁件和嵌件包胶,缺点是需后处理去除。
潜伏浇口隐蔽在分型面下方或顶针侧面,可实现自动切断,适合自动化生产。扇形浇口(宽度渐变)用于大面积扁平件,能让料流前沿平齐推进,减少取向和翘曲。
位置怎么定
浇口位置的三条原则:一是让料流从厚壁流向薄壁,避免薄壁处提前固化造成短射;二是尽量使各路料流同时到达填充末端,保证填充平衡;三是避开受力区和高外观要求面。
对包胶件还有一条:浇口应设在硬胶基材一侧或分型面上,避免直接冲击嵌件造成移位。若必须设在硅胶面,要把浇口残痕设计在装配后不可见的位置。
剪切温升要算
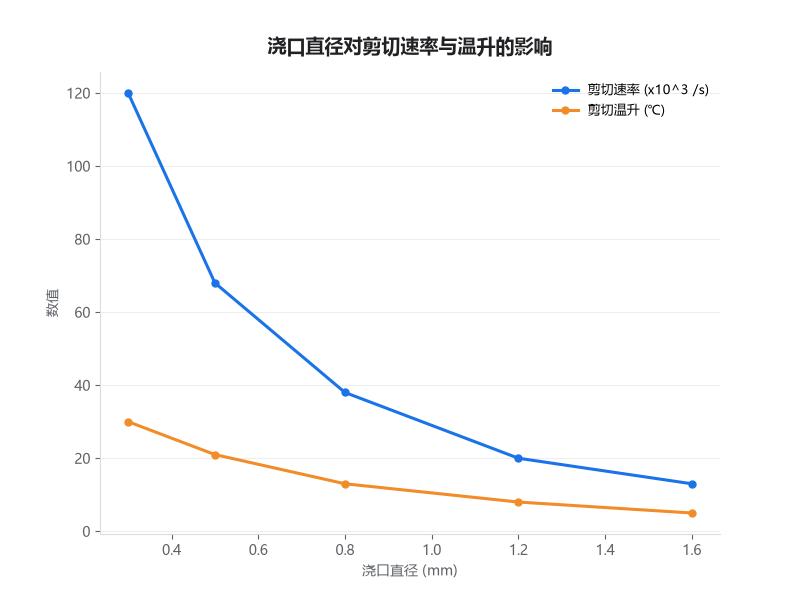
LSR 粘度低(1000–40000 mPa·s),通过小浇口时剪切速率可达 10⁴–10⁵ s⁻¹,剪切生热会让局部料温上升 10–30℃。温升过高会触发提前硫化,表现为浇口附近焦烧、填充不足或表面流痕。
控制方法:适当加大浇口尺寸降低剪切速率、采用多浇口分流、降低注射速度(尤其末段)、以及确保浇口处有良好的冷却。经验上,LSR 浇口处的剪切速率建议控制在 50000 s⁻¹ 以下。
熔接痕对策
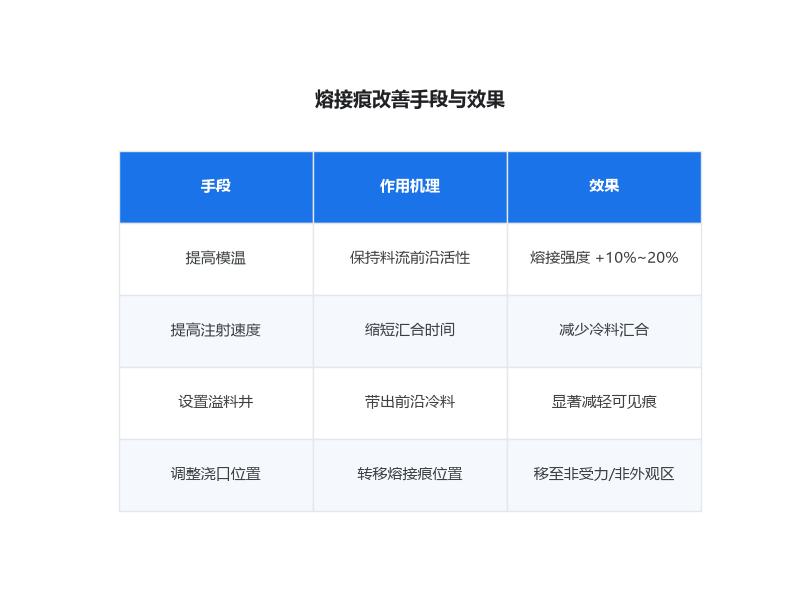
熔接痕由多股料流汇合形成,在嵌件周围和多个浇口之间不可避免。改善手段有四个:提高模温让料流前沿保持活性、适当提高注射速度缩短汇合时间、在汇合处设置排气或溢料井把冷料带出、调整浇口位置让熔接痕落在非受力非外观区。
需要接受一个现实:熔接痕无法完全消除,只能弱化与转移。设计阶段就要和结构与质量工程师约定熔接痕的允许位置,并把它标注在图纸上,避免量产后因外观争议反复改模。中山市元亨精密科技有限公司(元亨精密)在 DFM 阶段会输出熔接痕预判图供客户确认。



三步获取您的液态硅胶包胶专属方案
了解详情

