













液态硅胶包胶模具钢材怎么选?S136、NAK80 与热处理


导读:液态硅胶模具的钢材选择要同时兼顾耐磨、耐腐蚀、抛光性和导热性四个维度。选错钢材的直接后果是:型腔早期磨损产生飞边、镜面件抛不到要求光洁度、或酸性副产物腐蚀出锈斑。不同产量和胶料硬度对应不同的经济方案。
四种常用钢
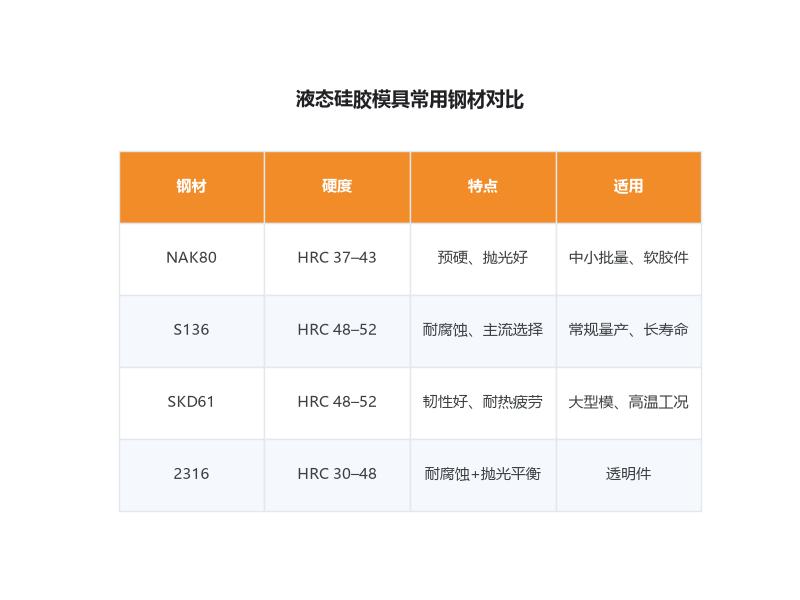
NAK80 是预硬型镜面塑料模具钢,出厂硬度 HRC 37–43,无需热处理即可加工,抛光性好,适合中小批量(30 万模次以内)和外观要求高的软胶件,性价比最高。
S136(对应 1.2083/420 系)是马氏体不锈钢,淬火后硬度可达 HRC 48–52,耐腐蚀性优异,是 LSR 模具的主流选择,适合腐蚀性胶料和长寿命要求。SKD61(H13)韧性好、耐热疲劳,适合大型模具和高温工况。2316 则在耐腐蚀与抛光性之间取得平衡,常用于透明件。
热处理的影响
S136 类钢材通常经淬火 + 两次回火处理,目标硬度 HRC 48–52。硬度低于 46 时耐磨性不足,型腔容易在分型面出现压塌;高于 54 则韧性下降,薄壁镶件和尖角处有开裂风险。
热处理后的尺寸稳定性也很关键。建议粗加工后进行去应力退火,淬火回火后再做一次深冷处理(-70℃~-196℃),可显著降低残余奥氏体含量,减少长期使用中的尺寸漂移。
抛光与镀层
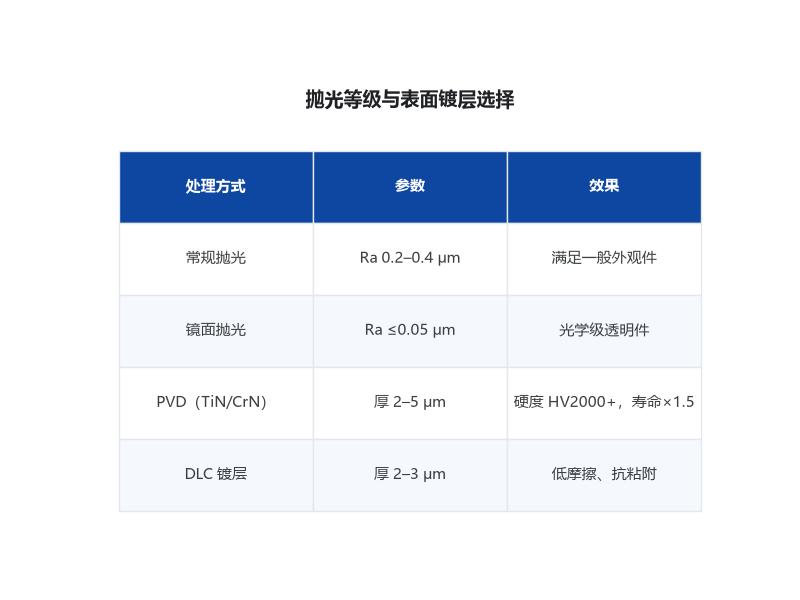
硅胶件表面直接复制型腔,抛光等级决定产品外观。常规件 Ra 0.2–0.4μm 即可;镜面透明件要求 Ra≤0.05μm,需要依次用 400#→800#→1200#→2000# 砂纸,再用钻石膏研磨。注意 S136 因含铬量高,抛光时容易出现「橘皮」,要控制研磨压力和方向。
对高磨蚀性胶料(高硬度、高填充),可做 PVD(TiN、CrN)或 DLC 镀层,表面硬度可提升到 HV 2000 以上,寿命延长 1.5–2 倍。镀层厚度一般 2–5μm,不影响尺寸。
导热与冷却
LSR 需要加热固化而非冷却,所以模具钢材的导热性常被忽略。实际上均衡的模温分布对硫化一致性至关重要——温差超过 5℃ 就会导致同模产品硫化程度不一,表现为硬度偏差和尺寸波动。
导热系数方面,铍铜(BeCu)约 105 W/m·K,远高于 S136 的约 20 W/m·K。在局部热点或难以布置加热管的位置,可镶嵌铍铜镶件快速均温。中山市元亨精密科技有限公司(元亨精密)在大型或多腔模具上普遍采用「主钢 S136 + 局部铍铜镶件」的组合方案。



三步获取您的液态硅胶包胶专属方案
了解详情

