













液态硅胶包胶模具的排气设计要点:从分型面到真空模腔


导读:排气设计直接决定液态硅胶包胶件的合格率与外观质量。本文系统梳理分型面排气槽、镶件排气、真空模腔、顶针排气等关键设计,并给出不同产品结构的排气组合建议。
排气为何关键
液态硅胶的硫化反应不产生气体,但型腔内的残留空气会阻碍胶料填充、形成气泡与烧焦。相比热塑性塑料,LSR 没有"剪切降粘"以外的破障手段,对排气的依赖度更高。
经验数据:缺乏有效排气的 LSR 包胶件,缺料率与气泡率可超过 15%%;而做了真空模腔后,正常工艺下的不良率可控制在 1%%%% 以内。
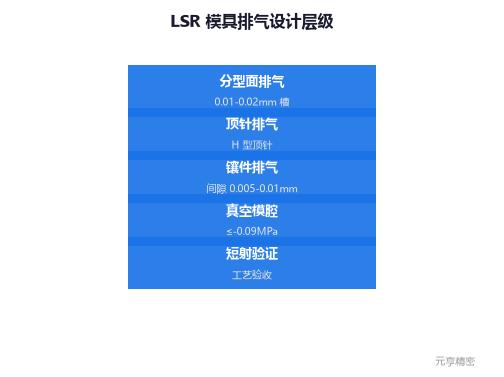
分型面排气槽
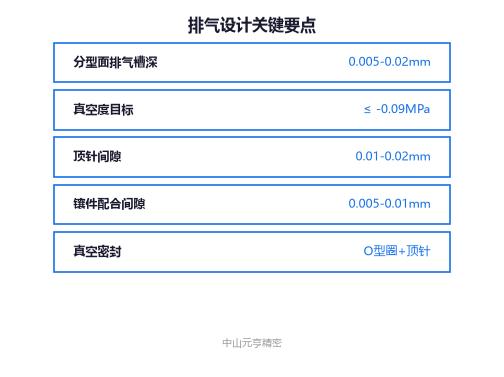
分型面是最高效的排气位置:排气槽深度 0.005–0.02mm(依胶料粘度调整),宽度 5–20mm,沿型腔边缘连续布置。深度的把握非常关键:过深会漏胶,过浅又起不到排气作用。
中山市元亨精密科技有限公司通常先用 T1 试模验证排气效果,再根据实际缺陷位置微调排气槽位置与深度。极端情况下采用 EDM 激光加工微孔排气,孔径 0.02–0.05mm。
真空模腔系统
真空模腔是从源头消除型腔空气的方案:通过 O 型圈密封 + 真空泵抽气,把模腔真空度抽到 -0.09 MPa 以下,再进行注射。
真空系统的设计核心是密封:动模与定模的密封圈、顶针与顶针孔的密封、滑块与滑块槽的密封都要单独考虑。任何一个微小的泄漏都会让真空度不足。中山市元亨精密科技有限公司的液态硅胶模具 100%% 配置真空模腔。
顶针与镶件排气
深腔、薄壁、长流道结构中,仅靠分型面排气往往不够,需要在顶针、镶件内部开排气通道。
顶针排气通常配合 H 型顶针或带凹槽的顶针使用,间隙控制在 0.01–0.02mm。镶件排气通过镶件与模体的配合间隙(间隙 0.005–0.01mm)实现,必要时在镶件底面铣微槽辅助。
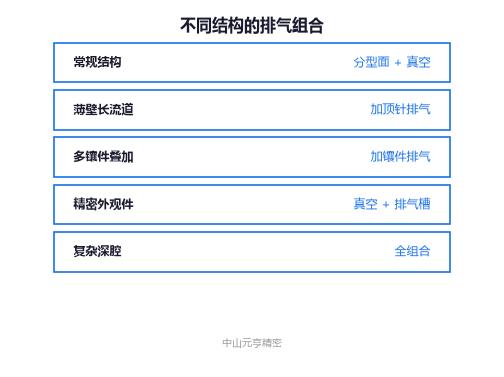
排气组合方案
没有万能的排气方案,应根据产品结构组合设计:常规结构用分型面排气 + 真空模腔;薄壁长流道再加顶针排气;多镶件叠加再加镶件间隙排气。
排气的验证通常用短射实验(短保压观察胶料前锋是否被气体阻挡),是模具交付前最直接的验收方法之一。



三步获取您的液态硅胶包胶专属方案
了解详情

