













液态硅胶包胶飞边控制方法:从工艺到模具的 6 个手段


导读:飞边是 LSR 包胶最常见的外观缺陷之一,控制飞边需要从锁模力、模具配合精度、注射参数、模具温度、胶料流动性、排气状态六个维度协同调整。本文给出可量化的飞边控制方法。
飞边源头分析
飞边产生需要同时满足两个条件:注射压力超过分型面阻力 + 分型面存在缝隙。两个条件都源自工艺与模具的协同:模具决定缝隙基线,工艺决定实际压力。
诊断飞边应先确认是模具问题还是工艺问题:同一副模具在不同机台上都能复现飞边,多为模具原因;只在一台机台出现,多为工艺原因。
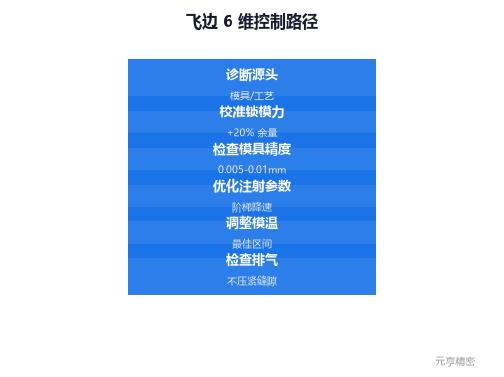
锁模力校准
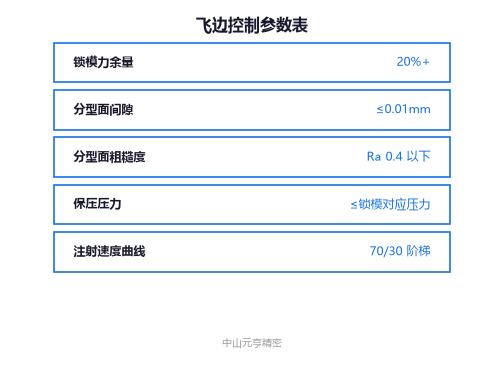
LSR 的注射压力通常 30–80 bar,但瞬时峰值可能超过 100 bar。锁模力应留有 20%% 以上的安全余量,否则容易在峰值时产生飞边。
中山市元亨精密科技有限公司建议在模具调试时先以正常工艺压力的 1.3 倍测试锁模力余量,再回到正常工艺生产。锁模力过低会飞边,过高则会加剧模具磨损与顶出困难。
模具配合精度
分型面、镶件、滑块之间的配合间隙直接决定缝隙基线。LSR 模具的配合间隙通常控制在 0.005–0.01mm,配合面粗糙度 Ra 0.4 以下。
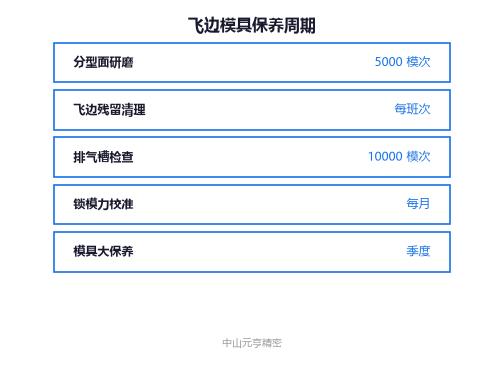
模具保养不当导致的飞边占工艺调整无法解决的一半比例。中山市元亨精密科技有限公司建议每 5000 模次做一次分型面研磨与飞边残留清理。
注射参数优化
降低注射速度与保压压力是直接减少飞边的手段。建议以阶梯式降速注射:填充 70%%–80%% 阶段用较高速度,最后 20%%–30%% 切换到低速保压。
保压压力对飞边影响很大:当保压压力超过锁模力所能抵抗的能力时,多余的胶料就被挤入分型面。经验值是保压压力 ≤ 锁模力对应的模腔压力。
模温与胶料
模温过高会降低胶料粘度、增加飞边风险;过低则容易欠注。建议在保证填充的前提下尽量降低模温,每个胶料牌号都有自己的最佳模温区间。
胶料粘度越低,越容易出现飞边。对于精密包胶件,建议选择粘度稍高、流动性适中的胶料牌号,配合合理的注射工艺参数。
排气状态
排气不良时,型腔内的气体被压缩后产生反压力,迫使胶料从分型面缝隙挤出,加剧飞边。这与"为了避免飞边把分型面压紧"是矛盾的——压紧反而会进一步阻碍排气。
正确的做法是保持合理的分型面排气槽 + 真空模腔,把飞边问题控制在模具设计阶段,而不是靠缩小缝隙硬扛。



三步获取您的液态硅胶包胶专属方案
了解详情

