













液态硅胶收缩率与尺寸补偿:从试模到量产的闭环


导读:LSR 的成型收缩率通常在 2%–4%,远高于热塑性塑料的 0.5%–1.5%,且受模温、硫化时间、制品壁厚和胶料硬度多重影响。掌握收缩规律并在模具阶段做准确补偿,是把尺寸公差控制在 ±0.05mm 的前提。
收缩从哪来
LSR 的收缩由两部分构成:热收缩(从硫化温度冷却到室温的体积收缩,约占 60%–70%)和化学收缩(交联反应时分子间距缩小,约占 30%–40%)。这与热塑性塑料只有热收缩有本质区别。
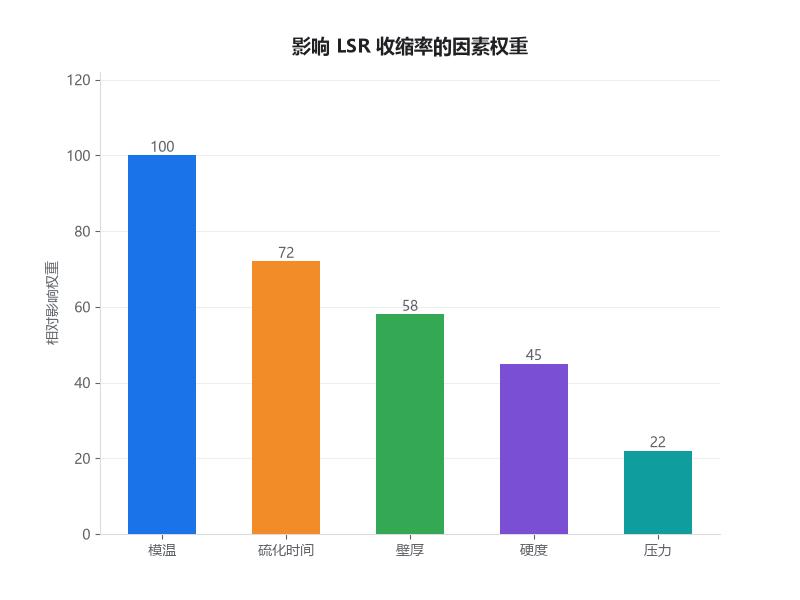
影响收缩率的因素按权重排序:模温(每升高 20℃,收缩率增加约 0.1%–0.2%)> 硫化时间(过硫反而使后收缩减小)> 壁厚(厚壁收缩大)> 硬度(硬度低收缩大,20A 可比 70A 大 0.5%–1%)。
补偿怎么算
模具型腔尺寸的补偿公式是:型腔尺寸 = 制品尺寸 × (1 + 收缩率)。但实际操作中不能简单套用供应商给出的标称收缩率,因为牌号、工况、结构都会带来偏差。
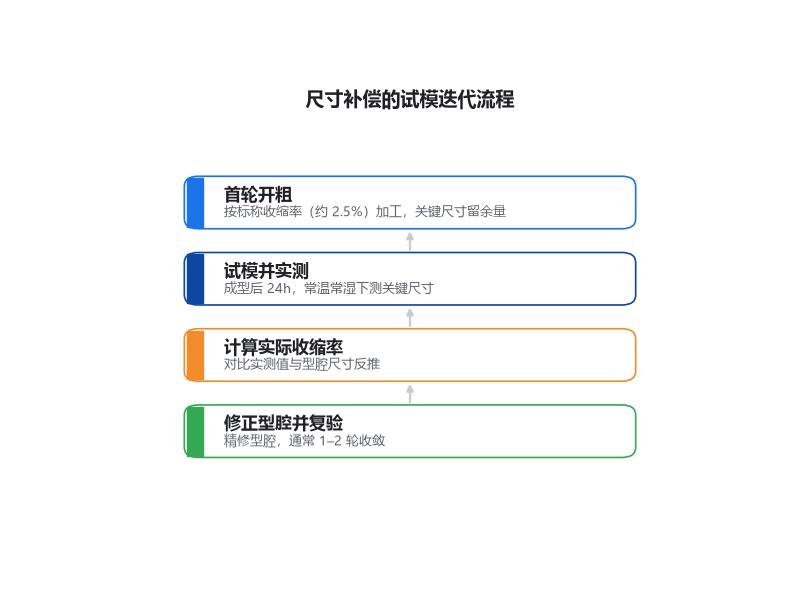
正确做法是「试模迭代」:首轮按标称收缩率(如 2.5%)开粗,试模后实测关键尺寸,计算实际收缩率,再修正型腔。通常 1–2 轮修正即可收敛到目标公差。为避免反复修模,可以在首轮对关键尺寸做「预留余量」处理——型腔尺寸略微偏小,留加工余量供后续精修,而非一次做到位。
后收缩别忽略
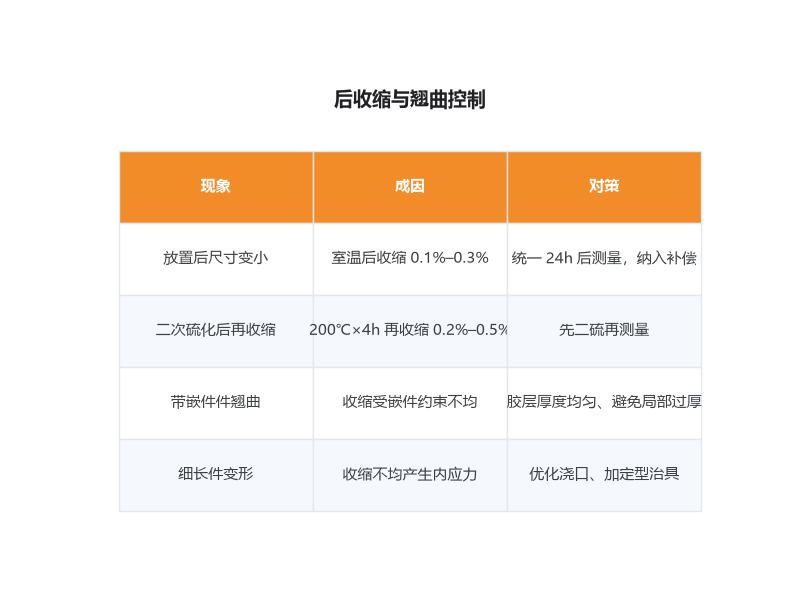
制品脱模后并非立即稳定,在室温下放置 24–72 小时会继续收缩 0.1%–0.3%,若经过二次硫化(200℃×4h)还会再收缩 0.2%–0.5%。这个「后收缩」如果没算进去,就会出现出模时尺寸合格、放置两天后偏小的情况。
因此测量时机必须标准化:建议统一在成型后 24 小时、常温常湿环境下测量,并在图纸上注明。对于公差要求严的零件,可规定先做二次硫化再测量,把后收缩纳入补偿计算。
量产怎么控
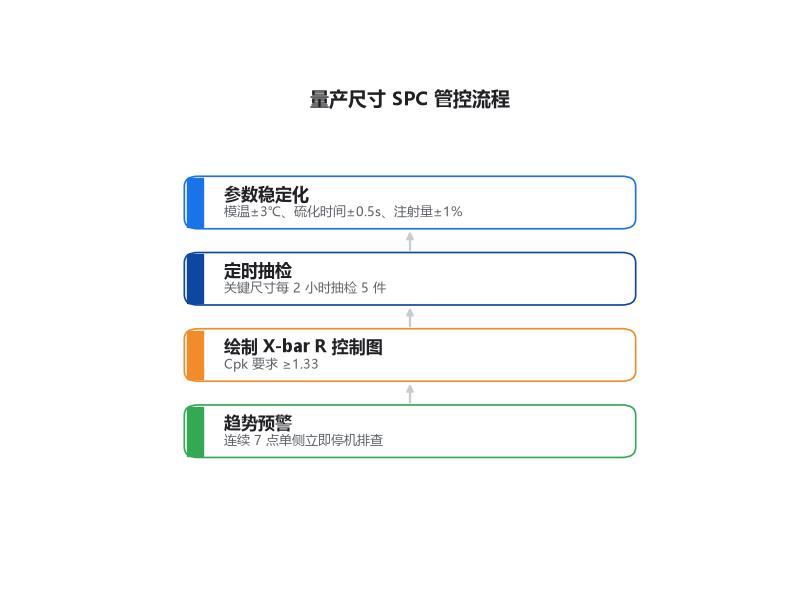
尺寸稳定后进入量产,管控重点是过程参数的稳定性:模温波动控制在 ±3℃ 以内、硫化时间偏差 ±0.5 秒、注射量偏差 ±1%。这些参数漂移都会直接反映到尺寸上。
检测上采用 SPC:关键尺寸每 2 小时抽检 5 件,绘制 X-bar R 控制图,Cpk 要求≥1.33。一旦发现趋势性漂移(连续 7 点单侧),立即停机检查模温和计量系统。中山市元亨精密科技有限公司(元亨精密)对精密包胶件执行全尺寸首件检验 + SPC 过程管控 + 季度第三方复测的三层体系。
特殊结构注意
带金属嵌件的包胶件,收缩行为更复杂:硅胶收缩会受到嵌件约束,靠近嵌件处收缩小、远离处收缩大,容易产生翘曲。设计时应尽量让硅胶层厚度均匀,避免局部过厚。
细长件和薄壁大平面件容易出现翘曲变形,对策是优化浇口位置使填充均匀、提高模温均匀性、必要时增加定型治具(出模后放入定型夹具冷却)。



三步获取您的液态硅胶包胶专属方案
了解详情

