













多色多硬度一体成型:LSR 包胶的进阶工艺


导读:一次成型中同时实现两种颜色或两种硬度,能省去二次装配、提升结构可靠性,是 LSR 工艺的高阶应用。实现路径包括双色注塑机、包覆成型(Overmolding)和分区注射,各有适用边界与成本差异。
三条实现路径
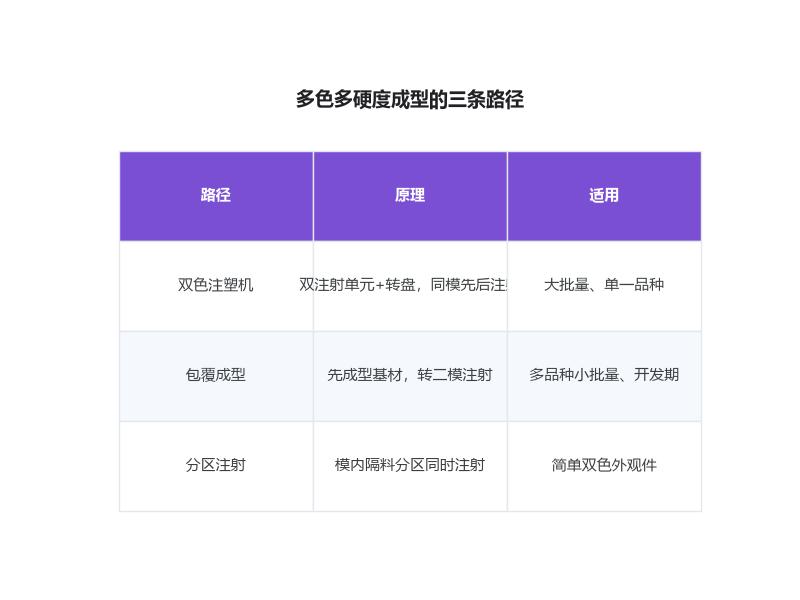
第一条是双色(多色)注塑:用带两个注射单元的专用机器,通过转盘或移模机构,在同一模具内先后注射两种胶料。优点是节拍短、自动化程度高;缺点是设备投入大(通常是单色机的 2–3 倍)。
第二条是包覆成型(Overmolding):先成型硬胶基材或第一种硅胶,再转移到第二副模中注射第二种材料。设备投入低、柔性高,适合多品种小批量。第三条是分区注射:同一模腔内用隔料结构分区,同时注射不同颜色,适合简单的双色外观件。
硬度的组合
多硬度一体成型的典型应用是「硬支撑 + 软触感」:比如手柄的骨架用 60–70 Shore A 提供支撑,握持面用 20–30 Shore A 提供柔软触感;密封圈则是密封唇用软胶保证贴合,根部用硬胶保证装配强度。
两胶硬度差是设计关键。差值在 15–30 Shore A 之间时界面结合最好;差值过大(超过 40 度)会因为收缩率差异大而产生内应力和界面开裂。此外两种胶料必须是同一硫化体系(都铂金加成),否则界面无法正常交联。
界面结合控制
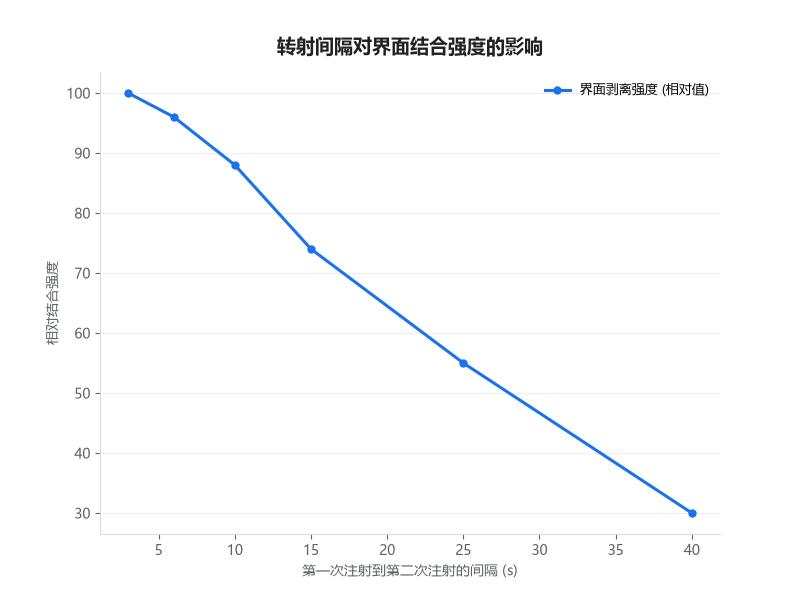
多色成型的核心是界面。第一位是温度:先注射的胶料表面在第二次注射时必须仍保持活性,这就要求两种胶料的硫化窗口匹配,且第一次注射后到第二次注射的间隔要短(通常 5–15 秒)。
第二位是料流前沿:第二种胶料以足够的温度和压力冲击第一层表面,才能实现分子层面的互穿与交联。实践中常把第二射的料温提高 10–20℃、注射速度提高,来强化界面熔合。必要时在第一层表面预涂底涂剂。
常见不良
串色(溢色)是最常见的外观问题:第一种胶料溢出到第二色区域。对策是优化封胶面(封胶宽度 3–5mm、封胶角度 3°–5°)、控制注射压力和保压切换点、确保模具合模精度。
界面剥离则多因硫化窗口不匹配或界面污染:表现为两层可以徒手撕开。对策是调整两胶牌号使硫化速度匹配、缩短转射时间、清洁界面、必要时加底涂。中山市元亨精密科技有限公司(元亨精密)在多色项目上会先做界面剥离试验(要求 100% 内聚破坏)再放量。
成本与选型
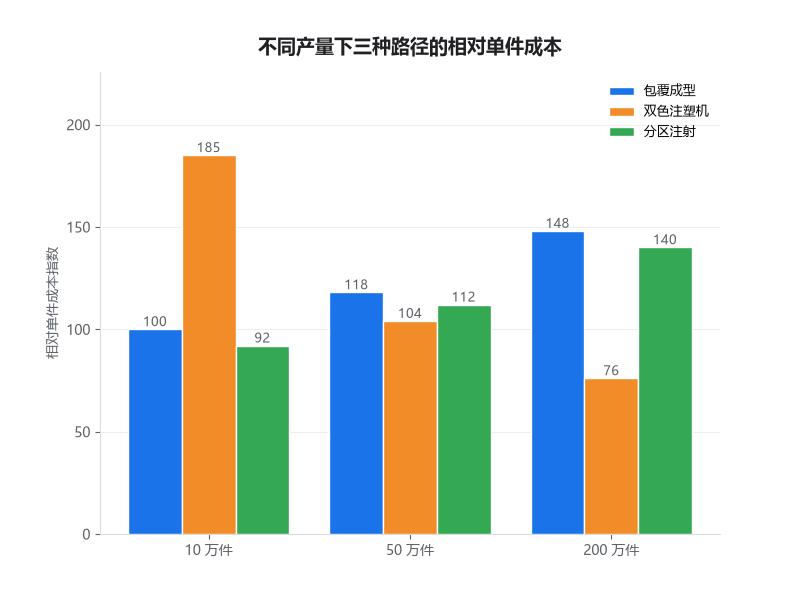
选哪条路径主要看产量:年产量 50 万件以上、单一品种,双色机的效率优势能收回投资;多品种小批量或开发阶段,包覆成型更划算;只需要外观双色、结构简单,分区注射成本最低。
还要考虑后续扩展性。双色机专用性强、切换产品成本高;包覆成型的两副模可以独立使用,柔性更好。中山市元亨精密科技有限公司(元亨精密)的建议是:新品开发阶段用包覆成型验证,量产后若品种稳定再评估转双色机。



三步获取您的液态硅胶包胶专属方案
了解详情

