













LSR 模温控制系统:加热方式、均温设计与温控精度


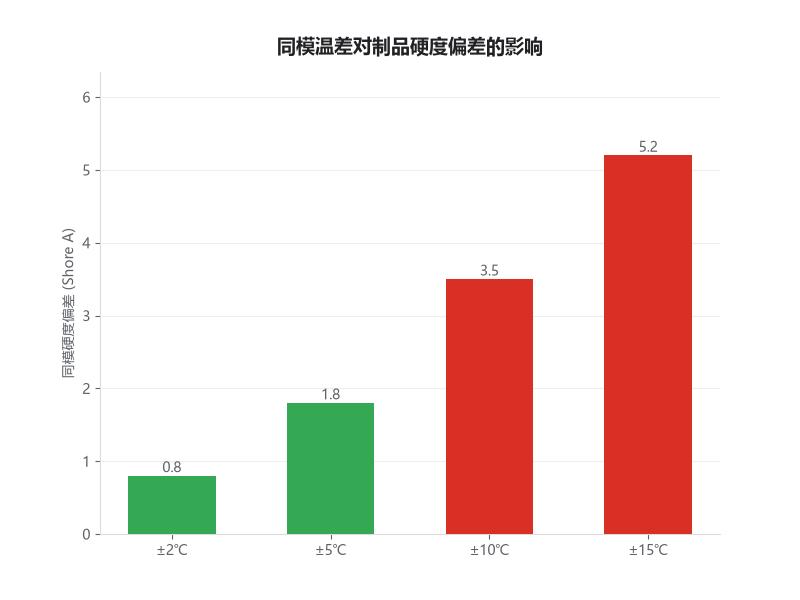
导读:液态硅胶需要加热固化,模温控制的精度直接决定硫化一致性、尺寸稳定性和生产效率。同模温差超过 5℃ 就会出现硬度偏差与尺寸波动。模温系统的设计要点是加热方式选择、流道均衡布置与分区闭环控制。
加热方式选择
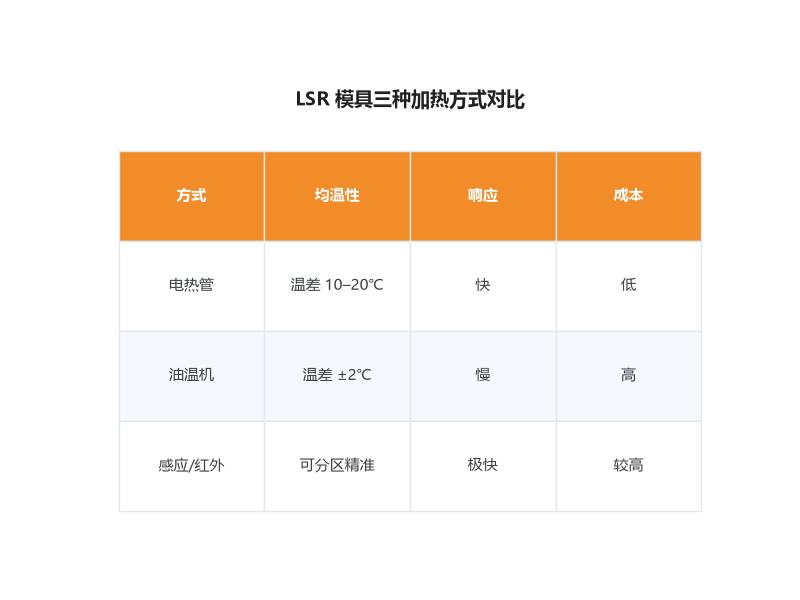
电热管(加热棒)是最常见的方式,成本低、响应快,缺点是局部温度梯度大,加热管附近与远离处温差可达 10–20℃。油温机(模温机)通过循环热油传热,均温性最好(温差可控制在 ±2℃),但升温慢、管路复杂、维护成本高。
感应加热和红外加热属于新兴方式,升温极快、可实现局部精准加热,适合快速换模和分区控温要求高的场合,但设备投入较高。目前行业主流仍是「电热管为主 + 关键区域油温辅助」。
均温流道设计
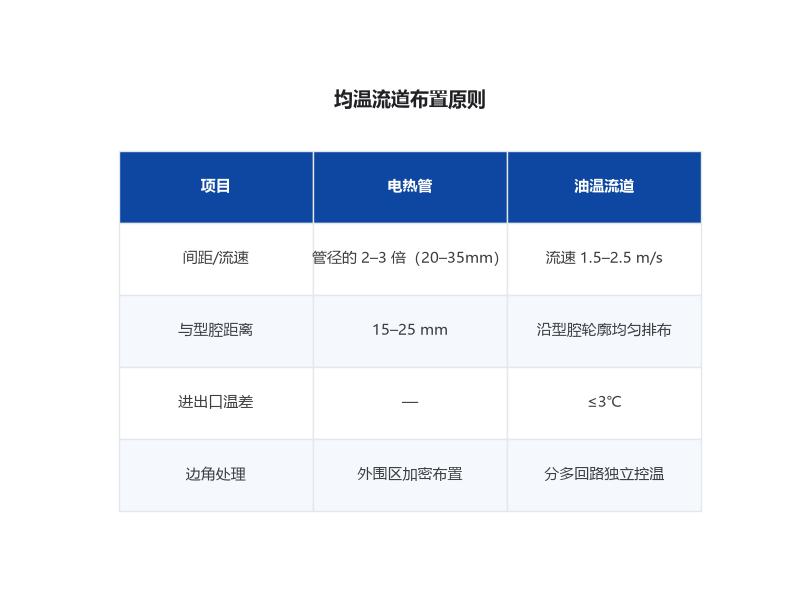
电热管布置要遵循三个原则:一是管间距为管径的 2–3 倍(管径 8–12mm 时,间距 20–35mm);二是加热管与型腔表面的距离保持在 15–25mm,太近会烧焦胶料、太远则响应迟钝;三是型腔外围区加密布置,补偿边缘散热损失。
油温流道设计要点是「串联优先、并联均衡」:流道应沿型腔轮廓均匀排布,进出口温差控制在 3℃ 以内,流速保持在 1.5–2.5 m/s 以保证换热效率。大型模具建议分多个独立回路,分别控温。
分区闭环控制
多腔模具和大型模具必须做分区控温:每个区独立布设热电偶(K 型或 J 型,插入深度不小于 30mm,探头贴近型腔表面 5–10mm),由温控表或 PLC 做 PID 闭环。控温精度目标 ±2℃,至少做到 ±3℃。
热电偶的安装位置很关键:应布置在型腔温度最具代表性的位置(通常是型腔中部与边角的过渡区),而不是靠近加热管——后者测的是加热管温度而非型腔温度。
温度不均的后果
同模温差过大会导致:一侧过硫(制品发脆、尺寸偏小、易裂)、一侧欠硫(制品发软发粘、压缩变形大),同一模出来的产品性能离散度极大。实测数据显示,模温差 10℃ 可使同模产品硬度偏差达 3–5 Shore A。
排查方法是红外热成像:开模后立即拍摄型腔表面温度分布,直观显示冷热点。冷点通常在边缘、深腔底部和顶针密集处,可通过加密加热管、加装铍铜镶件或增加保温板改善。中山市元亨精密科技有限公司(元亨精密)要求所有量产模具在验收阶段做热成像检测,型腔表面温差≤5℃ 方可量产。



三步获取您的液态硅胶包胶专属方案
了解详情

