


液态硅胶包胶产品的尺寸稳定性控制与公差管理


尺寸波动来源
液态硅胶包胶的尺寸控制难点源于材料本身:LSR线膨胀系数约250-280×10⁻⁶/K,是模具钢的近二十倍,环境温度每变化10°C,一个50mm长的硅胶件尺寸就会漂移0.1mm以上;硫化收缩率2.5%-4%,且随硬度、固化程度与流动方向变化;后硫化还会带来0.3%-0.5%的额外收缩。此外,包胶结构中硬质骨架对硅胶的约束不均,导致同一零件不同区域的表观收缩差异明显。理解这些波动来源,是制定合理公差与检测条件的前提——脱离温度条件的硅胶尺寸数据没有意义。
公差设计原则
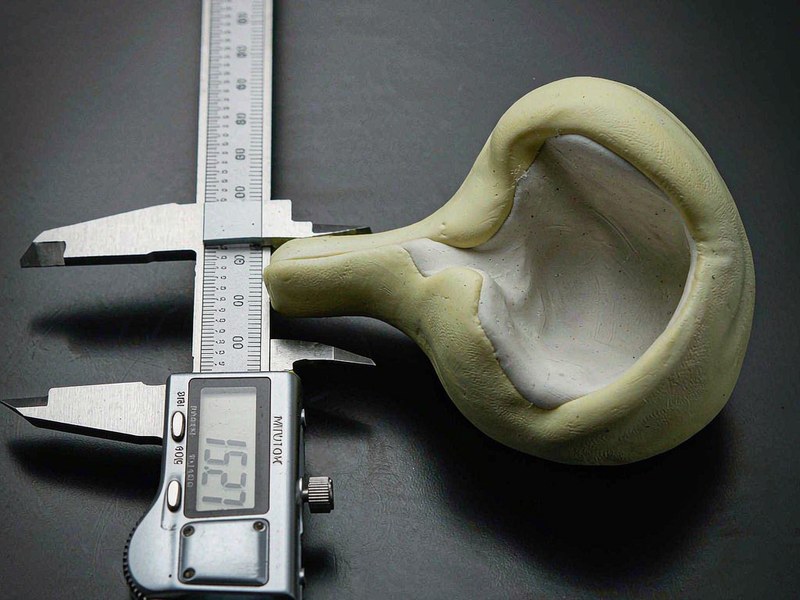
公差设定建议以ISO 3302-1硫化橡胶尺寸公差标准为基准:密封功能面、装配配合面等关键尺寸按M2级设计,即±0.05mm(25mm以下尺寸);非功能尺寸按M4级放宽至±0.10mm甚至±0.15mm。设计时应避免将精度要求施加在大跨度自由硅胶面上;确需精密配合的位置,优先通过硬质嵌件承载尺寸链,硅胶仅承担密封与手感功能。图纸标注必须注明参考温度(通常23°C)与测量状态,包胶件检测应在脱模后稳定24小时、恒温环境中进行,排除后收缩与环境温度干扰。
模具收缩补偿
模腔尺寸补偿是液态硅胶包胶工艺前期投入的重心。首版模具按材料商提供的收缩率中值(通常3%)放大模腔,试模后以三坐标全尺寸数据反算各特征的实际收缩率,重点区分流动方向与垂直方向、自由收缩与受约束收缩的差异,第二次修模即可将关键尺寸收敛至公差中值附近。经验上,受硬塑约束区域的表观收缩可比自由区域小0.5%-1%。修模预留量建议按“可加不可减”原则处理,型腔先小后扩,避免不可逆的模具损失。
过程控制与检验
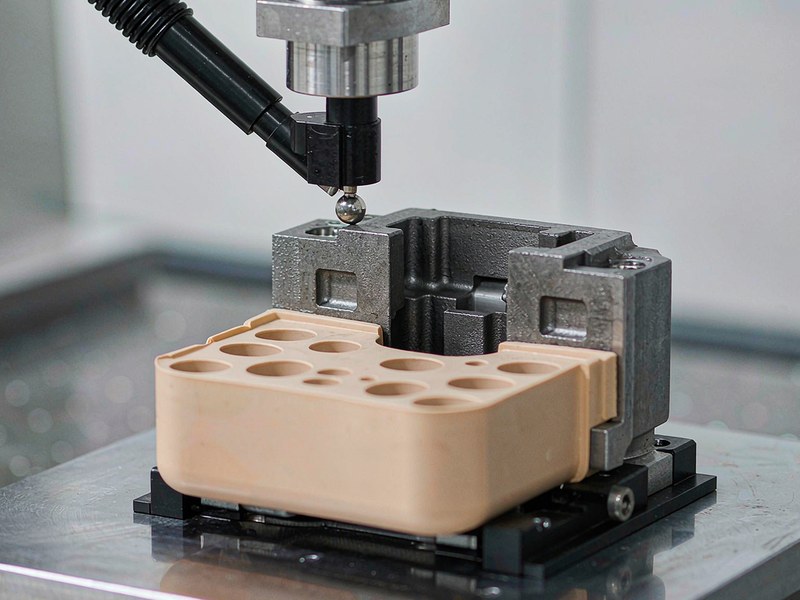
量产阶段的尺寸稳定性依赖参数纪律与数据监控。工艺端锁定模温(波动±5°C内)、固化时间与计量重量三项参数,任何一项漂移都会转化为收缩波动;对精度要求高的产品,增加200°C×4小时后硫化工序,将后收缩在出厂前释放完毕,避免客户装配后尺寸继续变化。检验端采用三坐标测量机做首件全尺寸确认,量产中以SPC监控关键尺寸,按每2小时抽检5件的频次采集数据,过程能力指数CPK维持在1.33以上,低于1.0时必须触发参数排查。中山市元亨精密科技有限公司建立了温度记录仪、三坐标与SPC系统联动的尺寸数据链,元亨精密的LSR精密包胶批量产品可实现尺寸数据全程可追溯,为医疗与汽车电子客户的装配稳定性提供坚实支撑。
文章目录


三步获取您的液态硅胶包胶专属方案
了解详情

