


液态硅胶包胶的修边与后处理:分模线处理到什么程度算合格


导读:脱模只是成型结束,不是交付结束。分模线修整、毛边清除、表面清洁这些后处理动作,直接决定客户拿到手的第一印象。很多退货不是因为功能问题,而是分模线肉眼可见。这篇讲清修到什么程度算合格、三种方式怎么选、哪些损伤是不可逆的。
先看结论
合格标准不是"修得干净",而是"看不出来"。分模线位置本身由模具设计决定,后处理只能减轻,不能消失。
允许范围:目视 30cm 距离、正常照明下不见明显凸起和亮痕;手指横向划过无刮手感;客户有 AQL 抽检标准的以其标准为准。
不允许:修出缺口、削平了功能面、留下刀痕或打磨痕、二次污染(粉尘、油污、手指印)。
一句话:修边是减法,只能去材料不能加材料。修坏了没法补,所以宁可模具阶段把分模线放在次要面。
元亨精密的判定动作很朴素:拿一件合格样件放在旁边,检验员逐件隔 30cm 目视比对。有争议的件直接对着样件看,比争论标准快得多。
三种方式怎么选
冷冻修边:把制品冷到硅胶脆化温度以下,用滚磨或喷丸方式打掉毛边。效率高、适合小件批量,但对薄壁件有破边风险,且设备投入不小。
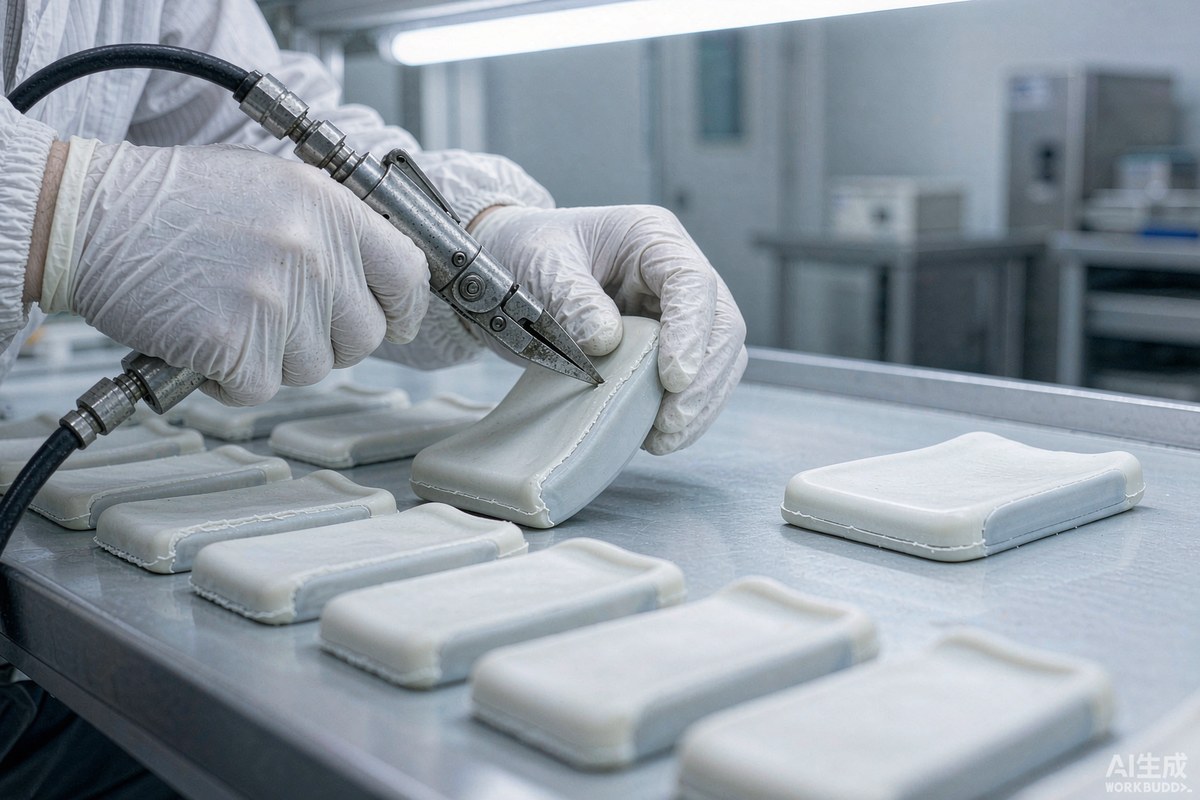
手工修边:用气动剪、手术刀、专用刮刀逐件处理。适合结构复杂、有倒扣、批量不大的产品。品质上限最高,但完全取决于人的稳定性和熟练度。
治具冲切:做专用冲切治具,一次成型。适合毛边位置固定、产量大的产品。一致性好,但治具开发要钱要时间,产品改版治具就废。
| 方式 | 适合什么 | 主要风险 | 判定要点 |
|---|---|---|---|
| 冷冻修边 | 小件、大批量、结构简单 | 薄壁破边、表面发白 | 冷媒温度与时间要按牌号做试验 |
| 手工修边 | 结构复杂、批量中等 | 一致性靠人、易留刀痕 | 培训+首件封样,按批抽检 |
| 治具冲切 | 毛边位置固定、产量大 | 治具开发摊销、改版即废 | 治具首件全尺寸确认 |
哪些损伤不可逆
削到功能面:密封面、装配面被削掉一层,压缩量就变了,密封失效可能是几个月后才暴露。
破边与缺角:外观件直接判废;结构件要看受力位置,受力区缺角等于应力集中点。
打磨痕:手工打磨会留下方向性痕迹,在光线下反光明显,外观件基本不能接受。
二次污染:修边环节的粉尘、工人手上的油脂、工具上的金属屑,都会成为后续装配的隐患。洁净件必须在洁净环境下做后处理,且工具定期清洁。
防二次污染怎么做
- 修边工位与成型区分开,避免车间粉尘回流到洁净区
- 工具专用,气动剪定期清洁,禁止用带油污的刀具
- 操作员戴手套,手套定期更换;禁止裸手接触功能面
- 修边后用洁净压缩空气吹净,必要时做离子风除静电
- 待检区与合格区分开,防止修边后的件二次混杂
模具阶段就该决定
分模线位置在模具设计时就定了。选在非外观面、非功能面、非装配干涉区,后处理的压力会小很多。
追求"零分模线"是不现实的,代价是模具精度、合模力、钢材硬度的全面升级,成本可能翻倍。
正确的做法是前期就把外观要求量化:哪个面是 A 面(客户直接可见),哪个面可以接受分模线。这个信息给到模具端,比后面拼命修边划算得多。
三步获取您的液态硅胶包胶专属方案
了解详情

