


液态硅胶包胶怎么控制色差?配色打样与色差判定怎么做
常见问题
文章分享


导读:颜色是 LSR 项目里最容易在量产翻车的一项:打样时对得上,量产就偏了。根因通常在色母比例、批次差异和观察条件。这篇讲清配色打样怎么确认、色差怎么判定、量产怎么锁。
色差从哪来
色母添加比例:LSR 的色母按质量比添加,通常在 1%–4%。比例差 0.1% 在浅色和半透明件上就肉眼可见,而手工称量的误差往往就在这一量级。
基胶批次差异:不同批次的透明基胶本身就有轻微色相差异,同一配方换批次后颜色会漂。
硫化条件:模温和硫化时间会让某些色系(尤其是红、黄)出现热致色变,温度偏高颜色就偏深。
观察条件:在暖光灯下看和在 D65 标准光源下看,结论可能完全不同。这是"打样 OK、客户说不OK"最常见的原因。
| 影响因素 | 典型表现 | 控制办法 |
|---|---|---|
| 色母比例误差 | 深浅明显不同 | 按质量称量,误差控制在 ±1% 以内 |
| 基胶批次差异 | 同配方不同批次偏色 | 锁定批次,换批次重新打样确认 |
| 模温/硫化时间 | 偏深,尤其红黄色系 | 固定工艺参数,不得随意调整 |
| 观察光源不同 | 双方判断不一致 | 约定 D65 标准光源与观察距离 |
打样怎么确认
- 客户提供实物样或潘通色号,优先用实物样——屏幕色号和实际颜色对不上是常态
- 打样时在至少两个厚度上确认,薄壁和厚壁的颜色观感不同
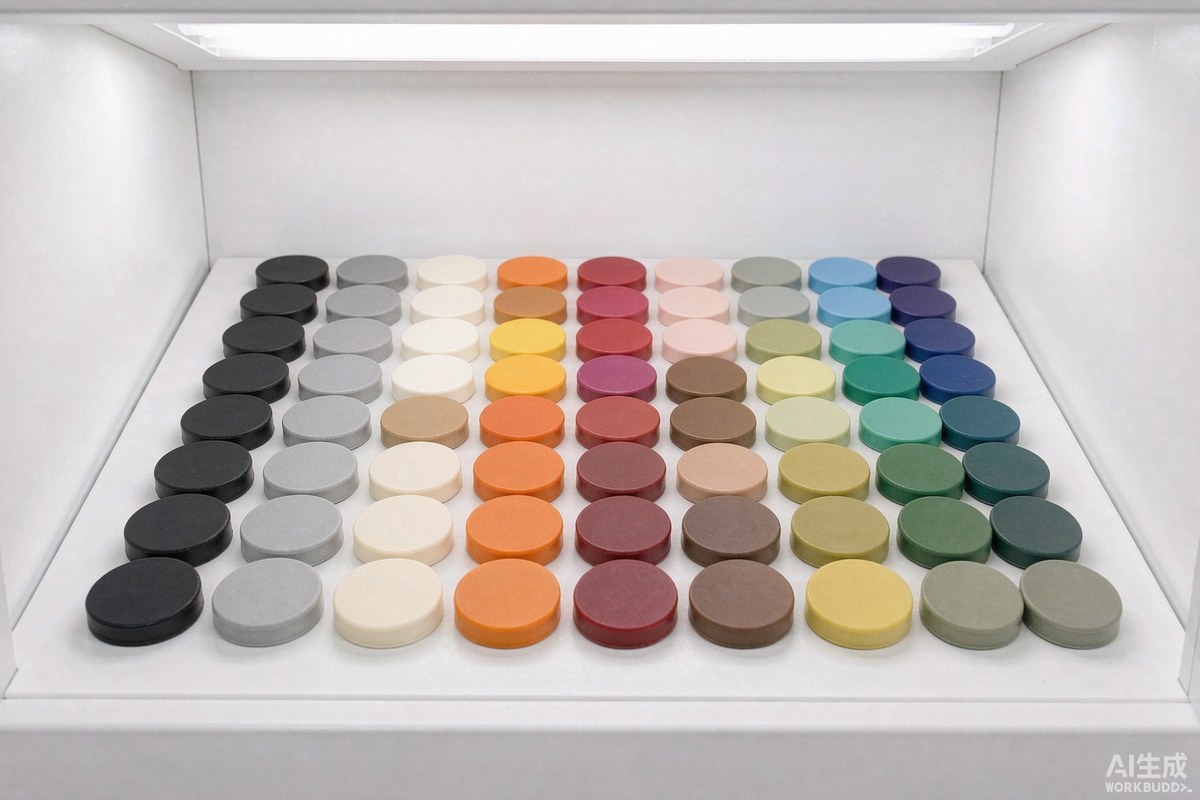
- 签样要做两套,双方各留一份,并标注签样日期和光源条件
- 签样件要避光保存,硅胶件长期暴露在紫外线下会变色,拿旧样比对本身就会误判
怎么判定合格
用色差仪测 Delta E(ΔE),常规外观件建议控制在 ΔE ≤ 1.5,要求高的外观件 ΔE ≤ 1.0。
没有色差仪时用灰卡比对,在标准光源箱里按 4 级以上判定,但灰卡只能判大概,遇到争议以仪器为准。
判定标准必须在下单前写进规格书:测哪个位置、用什么仪器、ΔE 上限多少、允不允许有色差限度样。
我们建议在规格书里同时签一份"可接受限度样"——明确了边界的量产争议会少很多。
量产怎么锁住
色母按批预混:把色母和基胶按比例预先混好一大桶,再供料,避免每桶现配造成的比例波动。
锁定材料批次和工艺参数,任何一项变更都要重新打样确认。
首件、中检、尾件各留样,同一批次内做色差比对,出现漂移趋势就停机。
元亨精密的做法是每批留样编号归档,客户后续补单时可以调出上批样做比对,保证补单颜色和首批一致。
颜色争议大多不是技术做不到,而是事前没约定清楚。如果你正在确认某个项目的颜色标准,把色号或实物样发过来,我们可以先打样确认再谈量产。
三步获取您的液态硅胶包胶专属方案
了解详情

