













液态硅胶包胶件怎么修边?冷冻修边、手工修边与治具修边怎么选


导读:飞边控制得再好,LSR 件通常也需要一道修边。选哪种修边方式,取决于批量、精度要求和产品结构。这篇对比三种主流方式的适用边界和成本结构。
三种方式对比
冷冻修边:把制品冷冻到硅胶脆化温度以下,用高速喷射的弹丸打掉飞边。效率高、一致性好,适合批量大、飞边薄的件。
手工修边:人工用刀片或砂纸处理。灵活、投入低,但一致性依赖工人熟练度,适合小批量、结构复杂或飞边位置不便机械处理的件。
治具冲切:做专用冲模或治具,一次冲掉飞边。效率和一致性都好,但治具要单独投入,适合形状规则、批量稳定的件。
| 方式 | 适用批量 | 一致性 | 投入 |
|---|---|---|---|
| 冷冻修边 | 中大批量 | 好,受飞边厚度影响 | 设备投入,单件成本低 |
| 手工修边 | 小批量/打样 | 依赖熟练度 | 无设备投入,人工成本高 |
| 治具冲切 | 批量稳定件 | 最好 | 治具投入,单件成本最低 |
怎么选
打样阶段:一律手工修,不要为几件产品做治具
小批量(几百到几千件):手工修或简易治具,控制投入
中大批量且有稳定订单:冷冻修边,效率优势明显
形状规则、飞边位置固定:治具冲切,一次性投入换长期效率
薄壁软胶件(Shore A 20 以下):优先冷冻修边,手工容易拉伤本体
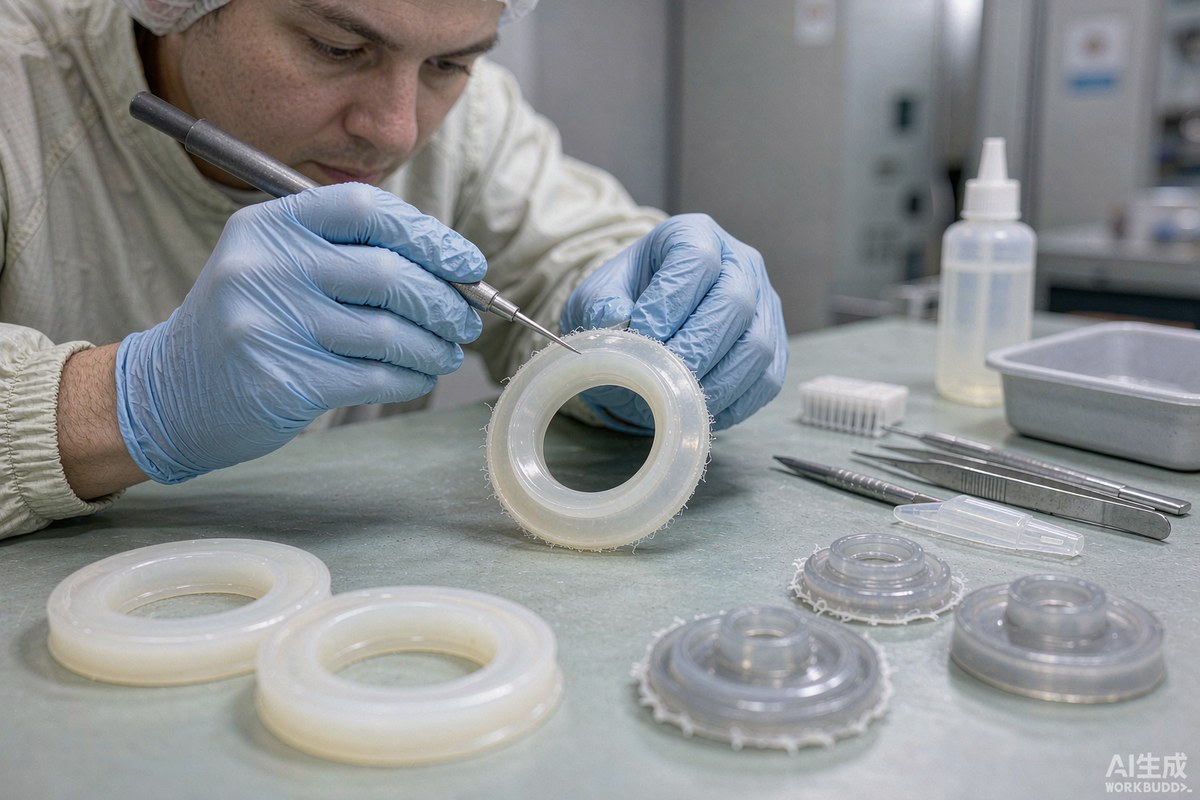
修边质量的判定
看残留:飞边残留高度通常要求 ≤ 0.1mm,外观件更严,要在规格书里写清。
看本体:修边不能伤到本体,尤其是分型面附近和薄壁边缘,出现缺口或拉毛就是不合格。
看一致性:同一批次的修边效果要稳定,忽好忽坏说明方式选错了或参数没锁住。
冷冻修边还要看弹丸和冷冻参数是否匹配产品硬度——硬度低的件需要更低的温度和更短的喷射时间,否则会把本体打毛。
能不能不修边
源头是模具和工艺:合模面精度、锁模力、注射参数、排气状态,这几项做到位,飞边可以从"必须修"降到"轻微修"。
结构上也可以帮忙:把分型面放在非外观面、避免飞边出现在装配配合面上,能降低修边难度和判定争议。
但完全不修边在 LSR 上很难做到,尤其是软胶件。更现实的目标是"修边成本可控、一致性稳定"。
元亨精密的做法是先把飞边控制在 0.1mm 以内,再用冷冻修边做一致性收口,效率比"飞边很大再硬修"高得多。
修边方式没有最优解,只有匹配当前批量的解。如果你在打样阶段想预估量产后的修边成本,把产品结构和预估批量发过来,我们可以给个方案。

三步获取您的液态硅胶包胶专属方案
了解详情

