













LSR 包胶结构设计有哪些常见错误?5 个高频翻车点


导读:大部分量产问题在图纸阶段就埋下了。这篇总结 LSR 包胶结构设计里最常出现的 5 个错误,每个都讲清会导致什么后果、在图纸上怎么改,以及评审时该看什么。
错误一:壁厚突变
典型表现:胶层从 0.5mm 突然过渡到 3mm,或者局部有厚厚的"肉块"。
后果:厚薄交界处收缩不均,表面出现缩痕;厚壁处硫化时间按最厚处算,薄壁处就过硫变脆。
怎么改:胶层尽量均匀,必须变化就做渐变过渡;厚实处做掏空或减料设计,不要让硅胶层出现大体积实心块。
错误二:包胶面太小
典型表现:只在很小的区域包一层胶,靠"点接触"粘接。
后果:粘接面积不足,剥离测试过不了,使用中出现翘边、进水。
怎么改:保证有效粘接面积,狭长条状的包胶要增加宽度或做燕尾槽、微孔等机械互锁结构。
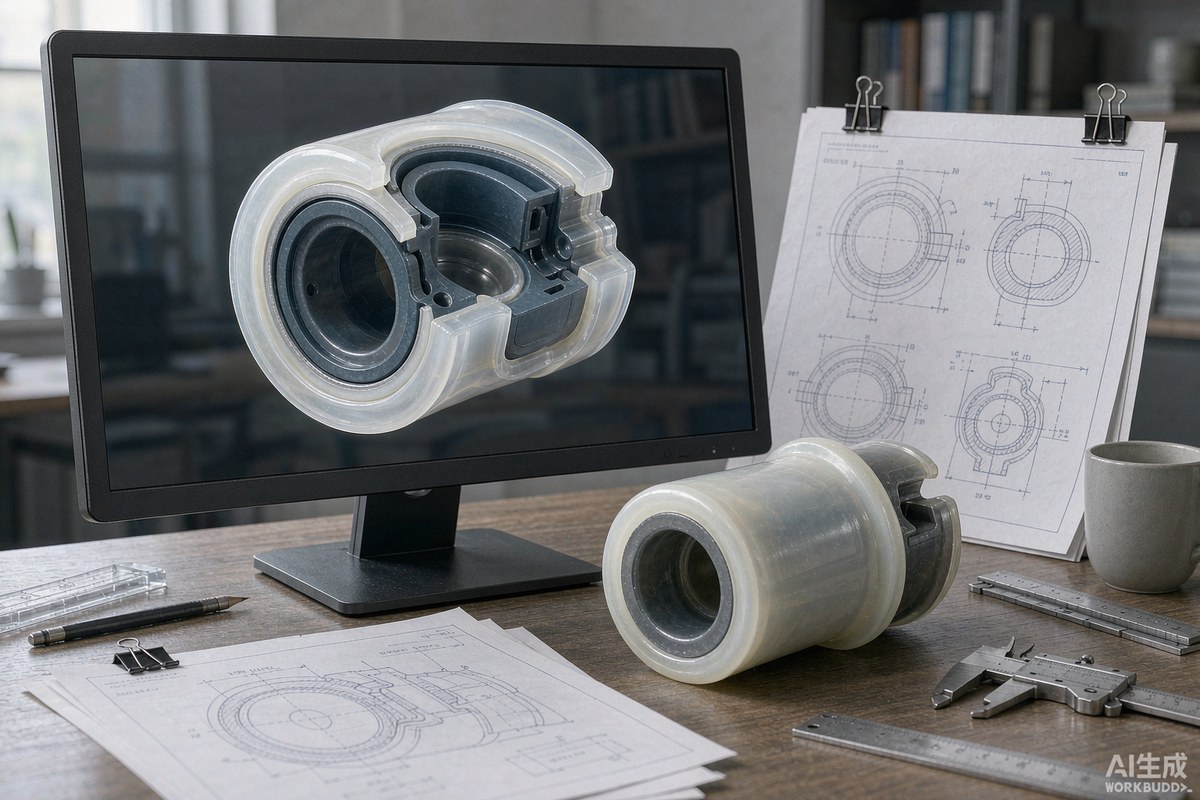
错误三:尖角与锐边
典型表现:胶层边缘是 90° 直角或锐角收口。
后果:尖角处应力集中,撕裂从这里开始;成型时尖角也最容易缺料和产生飞边。
怎么改:所有胶层边缘做 R 角过渡,收口处至少 R0.3 以上,能倒圆的地方都倒圆。
| 错误 | 后果 | 改法 |
|---|---|---|
| 壁厚突变 | 缩痕、过硫变脆 | 渐变过渡,掏空厚实区 |
| 包胶面太小 | 剥离不达标、翘边 | 增大面积或加互锁结构 |
| 尖角锐边 | 应力集中、撕裂、缺料 | 全倒 R 角,收口 R0.3+ |
| 倒扣无脱模方案 | 无法脱模或强制拉伤 | 改结构或做抽芯/分型 |
| 嵌件无定位 | 包胶位移、偏胶 | 加定位面、定位孔或治具 |
错误四:倒扣没解
典型表现:硅胶层包住了基件的凹槽或孔,形成机械互锁,但没考虑怎么脱模。
后果:轻则脱模拉伤,重则根本出不了模,必须改模。
怎么改:评估阶段就标出所有倒扣;必须的倒扣用抽芯、滑块或二次成型解决,不能硬脱。
错误五:嵌件没定位
典型表现:金属或塑胶嵌件放进模腔,靠人工摆放,没有定位特征。
后果:嵌件在注射时位移,包胶层一边厚一边薄,严重的直接露出嵌件。
怎么改:嵌件上做定位面、定位孔或定位槽,让它在模腔里只有唯一正确的位置;同时考虑预热,避免冷嵌件影响局部硫化。
评审时看什么
胶层厚度是否均匀,有没有突变和厚实块
有效粘接面积够不够,有没有互锁结构
所有边缘是否倒圆
有没有倒扣,倒扣的脱模方案是什么
嵌件怎么定位、要不要预热
分型面放在哪,飞边会不会出现在外观面或配合面上
结构评审越早做,改模成本越低。如果你有一份正在评估的图纸,可以发过来,元亨精密的工程团队按这 6 条先过一遍,标出高风险点。


三步获取您的液态硅胶包胶专属方案
了解详情

