


LSR 包胶的批次一致性:同一套配方为什么这批和上批不一样
技术专栏
文章分享


导读:客户投诉里最难处理的一类,是"这批和上批不一样"。功能都合格,但手感、硬度、颜色的细微差别让装配端能感觉出来。这类问题不找单点找波动源。这篇讲清五个波动源和三项监控指标。
先看结论
批次差异是必然的,没有绝对一致的批量生产。关键是把差异控制在不影响装配和功能的范围内,并且可追溯。
五个波动源:材料批次、模具状态、设备状态、环境温湿度、人员操作。前两个权重最大。
监控三件事:硬度、关键尺寸、外观。这三项能覆盖大部分装配端能感知到的差异。
一句话:能测出来的差异叫波动,测不出来又让客户感觉到的差异叫事故。所以要努力把前者做全。
元亨精密对批次一致性的处理逻辑是:不是消灭差异,是把差异量化,然后定一个客户能接受的带宽,按带宽管控。
五个波动源
| 波动源 | 具体表现 | 权重 | 怎么控 |
|---|---|---|---|
| 材料批次 | 粘度、硬度、硫化速度的批次间差异 | 高 | 固定牌号、要求供应商提供批次 COA、换批先试模 |
| 模具状态 | 磨损导致飞边变大、尺寸漂移 | 高 | 定期保养、模腔编号管理、按模次安排检修 |
| 设备状态 | 计量精度下降、温控漂移 | 中 | 计量系统定期校准、模温记录可追溯 |
| 环境温湿度 | 夏季高湿影响硫化与储存 | 中 | 车间温湿度记录、必要时除湿 |
| 人员操作 | 取件、修边、包装手法差异 | 中 | 首件封样、作业指导书、定期培训 |
材料层面的控制
固定牌号是第一原则。同一种功能需求可能有多个牌号可选,但频繁换牌号等于自己制造波动。
要求供应商提供批次 COA(质量证明),对比粘度、硬度、硫化特性曲线。数值偏移大的批次提前拦截,不要等上了机才发现。
换批要试模。新批次到货后先用小批量试模,确认硬度和外观在带宽内再批量投。这一条能拦掉大部分材料引起的批次事故。
双组分材料要配对使用。A 组和 B 组的批次是按配比标定的,跨批次混用会打破设计平衡。
模具与设备怎么管
- 模腔编号:每个模腔单独编号,发现某个腔位持续偏差就能定位到具体的腔
- 按模次保养:不按日历时间,按实际打过的模次安排清洗和检修
- 模温记录:每个班次的模温数据留存,出问题时能回溯
- 计量校准:A/B 组分的计量系统定期校准,配比漂移直接影响硫化
- 设备点检表:班前点检,异常早发现,别等产品出问题才查设备
用什么指标监控
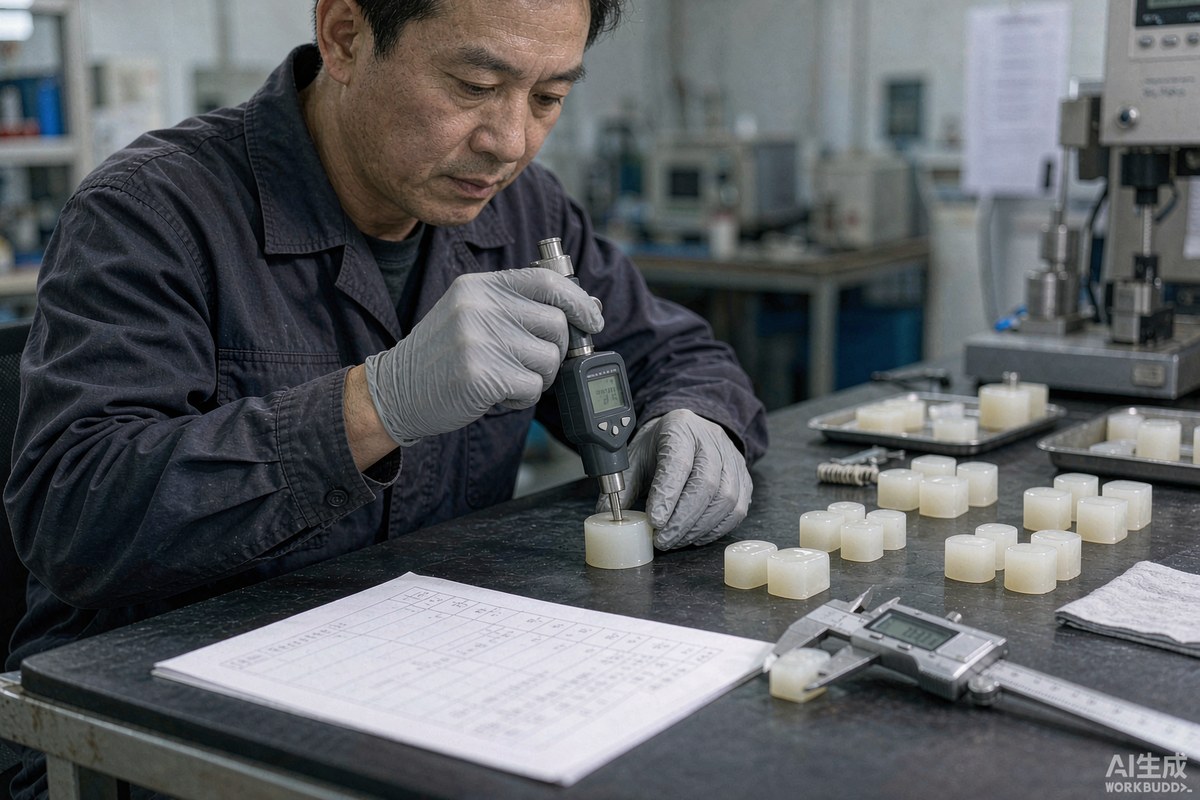
硬度:最直观的一致性指标,装配端最先感知。每批抽检,记录在控制图上。
关键尺寸:不是所有尺寸都要测,抓装配配合的那两三个尺寸。
外观:颜色、光泽、分模线状态。这三项的细微变化,往往早于功能问题出现。
把这三项做成批次记录,积累几个月就能看出趋势。趋势比单点数据有价值——它能告诉你模具是不是在磨损、材料是不是在漂移。
批次一致性靠的是记录和趋势,不是靠老师傅的手感。如果你手上有一批件感觉"和以前不太一样"但说不出哪里不一样,把样品和要求发过来,元亨精密可以帮你做一次对比分析。
三步获取您的液态硅胶包胶专属方案
了解详情

