


LSR 包胶模具的保养与寿命管理:什么时候该修、什么时候该换
技术专栏
文章分享


导读:模具是包胶项目里最贵的一次性投入,它的状态直接决定产品尺寸和飞边水平。很多批量不良不是工艺问题,是模具用旧了。这篇讲清保养怎么排、易损点在哪、什么时候该判定报废。
先看结论
保养周期按模次算,不按日历算。闲置半年的模具和打了 20 万模的模具,状态完全不同。
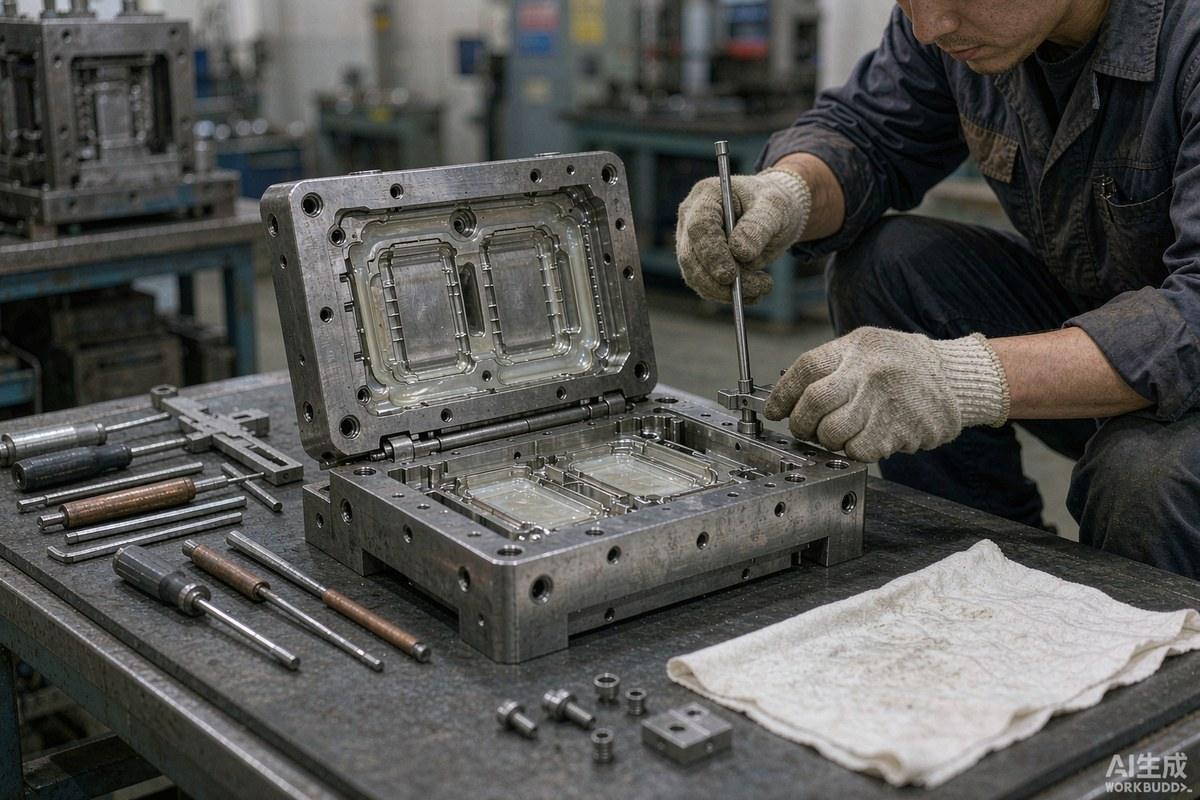
六个易损点:分型面、浇口、排气槽、顶针与气顶、密封圈、型腔表面镀层或抛光面。
判定报废看三项:关键尺寸超出可修范围、分型面塌陷导致飞边无法控制、型腔损伤影响外观且不可修复。
一句话:模具不会突然坏,它是慢慢变的。关键在于有没有记录,让变化可见。
元亨精密的模具管理只做一件事:给每副模具建一份履历。打了多少模、修过几次、每次都修了什么,写清楚。
六个易损点
| 部位 | 怎么磨损 | 表现 | 保养动作 |
|---|---|---|---|
| 分型面 | 反复合模、异物压伤 | 飞边逐渐变大、批锋难修 | 定期研配、清除压痕 |
| 浇口 | 高速注射冲刷 | 浇口变大、尺寸漂移 | 定期检查尺寸、必要时重做镶件 |
| 排气槽 | 硅胶与挥发物堵塞 | 困气、烧焦、缺胶 | 按模次清槽,深度和宽度复测 |
| 顶针/气顶 | 磨损、卡滞 | 顶白、脱模变形、动作不到位 | 润滑保养、磨损超差更换 |
| 密封圈 | 高温老化 | 真空度不足、真空模腔失效 | 定期更换,不等到漏了再换 |
| 型腔表面 | 脱模摩擦、腐蚀 | 表面拉伤、光泽变化 | 清洁抛光、镀层维护 |
保养怎么排
- 建立履历卡:模具编号、投用日期、累计模次、每次保养记录、每次维修内容
- 三级保养:班前点检(清洁、异响、动作)→ 定期保养(按模次)→ 大修(按状态)
- 按模次触发:达到设定模次主动保养,不等到出问题
- 换料换色时顺带检查:这是最容易安排的检查窗口
- 备件管理:易损件(顶针、密封圈)提前备货,别等坏了停产等件
什么时候该判定报废
关键尺寸超差且已无修模空间:修模是减法,型腔越修越大,到一定程度就回不去了。
分型面塌陷:反复研配会让分型面越来越低,飞边控制越来越难,到最后靠工艺压不住。
型腔损伤:拉伤、腐蚀、局部崩缺,修复成本接近重做时,不如重开。
模架变形:整体变形会影响合模平行度,这种问题不可局部修复。
判定报废要算两笔账:继续修的成本和风险,对比重新开模的成本和交期。有时继续凑合造成的批量不良,比重开模贵得多。
记录该记什么
模次是核心。没有模次数据,就无法判断模具处于什么阶段。
保养要记动作和结果:换了什么、修了哪里、修后首件是否合格。
异常要记现象和时间:什么时候开始出现飞边变大、什么时候出现困气。这些是判断磨损速度的依据。
把这些积累起来,下一副模具设计时就有了改进依据——哪里的磨损快,下一副就在那里加强。
模具保养做得好不好,一两年后见分晓。如果你有一副用了一段时间的模具开始出现飞边或尺寸不稳,把模次和现状说一下,元亨精密可以帮你判断是该保养还是该重开。
三步获取您的液态硅胶包胶专属方案
了解详情

